Wybór odpowiedniego materiału wejściowego dla a Maszyna do formowania rolek profili płyt kartonowo-gipsowych to najważniejsza decyzja, która wpływa na jakość produktu, trwałość narzędzi, wydajność produkcji i ostateczną wydajność profilu. W przeciwieństwie do ogólnego formowania blachy, profile płyt kartonowo-gipsowych wymagają ścisłych tolerancji wymiarowych, stałych właściwości mechanicznych i specyficznych właściwości powłok, ponieważ profile te służą jako elementy konstrukcyjne ram w ścianach działowych, systemach sufitowych i zespołach ognioodpornych.
Ten przewodnik zawiera wyczerpujące, praktyczne zestawienie wszystkich parametrów materiału, które należy ocenić przed wprowadzeniem zwoju do formy. Wykraczamy poza standardowe gatunki stali i badamy rzeczywiste ograniczenia produkcyjne, interakcje powłok z matrycami walcowymi, wpływ stanu krawędzi na prostotę oraz kompromisy między kosztem a odkształcalnością. Niezależnie od tego, czy produkujesz kołki C, szyny U, kanały do futrzania czy teowniki sufitowe, wybór materiałów przedstawiony tutaj ma bezpośredni wpływ na współczynnik odrzuceń, częstotliwość wymiany narzędzi i satysfakcję klienta na dalszym etapie.
Zdecydowana większość profili do płyt kartonowo-gipsowych jest produkowana z taśm ze stali niskowęglowej, ale konkretny gatunek i metoda przetwarzania różnią się znacznie w zależności od końcowego zastosowania. Poniżej znajduje się szczegółowy podział głównych kategorii metali nieszlachetnych stosowanych na całym świecie.
Stal komercyjna stanowi najpopularniejszy materiał wyjściowy do standardowych kołków i torów do płyt kartonowo-gipsowych do wnętrz. Oferuje zrównoważone połączenie odkształcalności i wytrzymałości w budownictwie ogólnym. Typowa granica plastyczności waha się od 170 do 240 MPa, przy wytrzymałości na rozciąganie od 270 do 340 MPa. Gatunek ten nadaje się do przegród nienośnych, gdzie dokładność wymiarowa ma większe znaczenie niż nośność konstrukcyjna. Maszyna do formowania rolek obsługuje materiał CS przy minimalnym zużyciu rolek, pod warunkiem zachowania czystości powierzchni.
Gatunki FS są specjalnie zaprojektowane do operacji formowania na zimno. Wykazują wyższe wartości wydłużenia (zwykle 28-32% przy długości pomiarowej 50 mm) w porównaniu ze stalą komercyjną, co zmniejsza ryzyko pękania naroży podczas zginania o małym promieniu. W przypadku profili płyt kartonowo-gipsowych, które wymagają wielu zagięć w krótkim odcinku środnika – takich jak słupki skrzynkowe lub wzmocnione szyny – preferowanym wyborem jest materiał FS. Wielu doświadczonych menedżerów produkcji utrzymuje cewki FS jako podstawowy zapas, ponieważ zapewnia to szersze okno procesu w zakresie regulacji odstępu walców.
Kiedy profile płyt kartonowo-gipsowych muszą przenosić obciążenia osiowe lub służyć jako część systemu ścian usztywniających, konieczne stają się gatunki stali konstrukcyjnej. Klasa 33 (wydajność 230 MPa) i klasa 40 (wydajność 276 MPa) są powszechnie stosowane w projektach komercyjnych i instytucjonalnych. Jednakże materiały o wyższej wytrzymałości wymagają bardziej wytrzymałych maszyn do formowania rolek ze zwiększonymi stacjami napędowymi i cięższymi ramami. Efekt sprężynowania staje się również bardziej wyraźny, co wymaga kompensacji nadmiernego zginania w ostatnich przejściach formujących. Zaobserwowaliśmy, że stale konstrukcyjne o granicy plastyczności powyżej 350 MPa znacznie przyspieszają zużycie wałeczków na niepowlekanych narzędziach, dlatego w przypadku długotrwałych przebiegów często zaleca się walce powlekane węglikiem.
Uwaga produkcyjna: Nigdy nie należy zakładać, że gatunek stali certyfikowany dla kształtowników walcowanych na gorąco będzie zachowywał się identycznie w przypadku profili walcowanych na zimno. Kierunek zginania w stosunku do kierunku walcowania oryginalnej taśmy tworzy właściwości anizotropowe – przed pełną produkcją należy zawsze przetestować próbną cewkę z każdego nowego numeru cieplnego.
Powłoka powierzchniowa zwoju stali nie jest kwestią drugorzędną – ma ona bezpośredni wpływ na zachowanie tarcia wewnątrz walcarki, odporność na korozję końcowego profilu i zgodność z wymaganiami konstrukcyjnymi ognioodpornymi. Poniżej znajduje się systematyczne porównanie najczęściej stosowanych powłok do produkcji profili płyt kartonowo-gipsowych.
| Typ powłoki | Masa powłoki (g/m²) | Ocena odkształcalności | Typowe zastosowanie |
|---|---|---|---|
| Cynkowane ogniowo (G30-G90) | 90-275 | Doskonała (G30-G60) / Dobra (G90) | Standardowe ściany wewnętrzne i zewnętrzne |
| Galwanizowane | 20-60 | Bardzo dobry (jednolita grubość) | Precyzyjne profile z wąskimi tolerancjami |
| Aluminiowane (typ 1 i 2) | 40-80 (powłoka Al) | Umiarkowana (niższa smarowność) | Systemy sufitowe wymagające odbicia ciepła |
| Wstępnie pomalowane (poliester, PVDF) | Nie dotyczy (grubość folii 15-30 μm) | Dostateczne (ryzyko uszkodzenia) | Profile architektoniczne eksponowane |
Fizyczne wymiary cewki wejściowej determinują nie tylko ostateczną geometrię profilu, ale także czas konfiguracji, ilość złomów i ogólne wykorzystanie linii. A Maszyna do formowania rolek profili płyt kartonowo-gipsowych jest zwykle projektowany w oparciu o określony zakres szerokości i grubości pasków. Praca poza tymi zakresami sprzyja wadom jakościowym i naprężeniom mechanicznym.
Wymaganą szerokość listwy oblicza się z opracowanego przekroju końcowego profilu, biorąc pod uwagę naddatki na zgięcia i promienie naroży. W przypadku standardowego króćca C ze środnikiem 92 mm, kołnierzami 40 mm i krawędziami 8 mm rozwinięta szerokość zwykle mieści się w zakresie od 195 mm do 205 mm, w zależności od wewnętrznego promienia zgięcia. Prowadnica wejściowa maszyny do formowania rolkowego musi uwzględniać tolerancję szerokości paska /- 1,5 mm bez powodowania falowania krawędzi lub wyboczenia centralnego. Szersze paski przekraczające pojemność znamionową maszyny zwiększają obciążenie rolek bocznych i mogą odchylać wały rolek, tworząc wygięcie na długości profilu.
Waga cewki
2-5 ton – standard przy załadunku ręcznym
5-10 ton – optymalne dla linii zautomatyzowanych
Identyfikator cewki
508 mm (20") – najpopularniejszy rozmiar trzpienia
610 mm (24") – dla cewek o dużej grubości
średnica zewnętrzna cewki
Do 1200mm – zakres standardowy
Ponad 1500 mm – wymaga wytrzymałego rozwijacza
Mechaniczne zachowanie taśmy stalowej pod wpływem odkształcenia na zimno zależy od kilku kluczowych parametrów. Zrozumienie tych właściwości pozwala przewidzieć reakcję materiału na każdym stanowisku formowania i dokonać proaktywnej regulacji odstępów walców, prowadnic bocznych i jednostek prostujących.
W miarę przechodzenia taśmy przez kolejne walcarki, taśma ulega utwardzaniu przez zgniot, co zwiększa jej granicę plastyczności i zmniejsza plastyczność. W przypadku typowego profilu płyty gipsowo-kartonowej utworzonego w 14 do 18 stacjach granica plastyczności na wyjściu może być o 15-25% wyższa niż wartość zwoju na wejściu. Zjawisko to należy uwzględnić przy określaniu nośności finalnego profilu. Materiały o niskiej początkowej granicy plastyczności (poniżej 200 MPa) mają tendencję do nadmiernego wydłużenia podczas formowania, co skutkuje dłuższym profilem końcowym niż ustawiona długość cięcia.
Minimalne wymagania dotyczące wydłużenia dla materiałów profilowanych do płyt kartonowo-gipsowych wynoszą zazwyczaj 22% przy długości pomiarowej 50 mm. Niższe wartości wydłużenia korelują ze zwiększonym pękaniem na zewnętrznym promieniu zgięć, zwłaszcza dla profili z ostrymi narożnikami (promień wewnętrzny mniejszy niż 1,5-krotność grubości). Wielu producentów przeprowadza prosty test zginania pod kątem 180 stopni na każdej nowej partii kręgów, aby sprawdzić plastyczność przed załadowaniem ich na rozwijarkę.
Twardość Rockwella (zwykle HRB 50-70 dla stali do płyt kartonowo-gipsowych) ma bezpośredni związek ze stopniem zużycia walców. Twardsze materiały – często wynikające z wyższej zawartości węgla lub redukcji walcowania na zimno – powodują większe zużycie ścierne narzędzi do walcowania. W środowiskach produkcyjnych o dużej produkcji zalecamy stosowanie walców ze stali narzędziowej D2 lub metalurgii proszków podczas formowania stali powyżej HRB 65, aby zachować geometrię profilu przez dłuższy czas bez konieczności ponownego szlifowania.
Jakość krawędzi listew jest często pomijanym parametrem, który w dużym stopniu wpływa na prostotę i wykończenie powierzchni ostatecznego profilu płyty gipsowo-kartonowej. Większość kręgów stali jest dostarczana z krawędziami walcowanymi lub naciętymi, a rozróżnienie to ma kluczowe znaczenie dla wydajności formowania rolkowego.
Kluczowa kontrola jakości krawędzi: Przesuń kciukiem po obu krawędziach paska. Ostry zadzior o wysokości przekraczającej 0,1 mm będzie stopniowo rysował powierzchnię walca i tworzył ślady zatarcia na kołnierzu profilu. Rozwiązaniem jest określenie dodatkowego przejścia gratującego krawędź lub wybranie z krajarki kręgów z opcją „gładkiej krawędzi”.
Większość profili do płyt kartonowo-gipsowych wymaga wykonania otworów – na połączenia śrubowe, przejścia serwisowe lub pod kątem właściwości akustycznych. Zachowanie materiału pod wpływem wykrawania jest równie ważne, jak jego zachowanie pod zginaniem. Miękkie materiały (poniżej 220 MPa wydajności) pozwalają uzyskać czyste otwory z minimalną wysokością zadziorów, podczas gdy twardsze materiały mają tendencję do tworzenia postrzępionych krawędzi, które wymagają wtórnego gratowania.
Jednostka wykrawająca na Maszyna do formowania rolek profili płyt kartonowo-gipsowych działa z dużą szybkością cykli – często przekraczającą 60 uderzeń na minutę. Materiały o wysokich wartościach wydłużenia wykazują mniejsze sprężynowanie wokół wyciętego otworu, co skutkuje bardziej płaską powierzchnią wstęgi. I odwrotnie, materiały o niskim wydłużeniu (poniżej 22%) mają tendencję do wybrzuszenia się w górę wokół otworu, co utrudnia układanie w stosy i późniejszą obsługę.
| Rodzaj materiału | Wysokość zadziorów (mm) | Stopień zużycia stempla | Zalecany prześwit |
|---|---|---|---|
| CS (niska wydajność) | 0,05-0,12 | Niski | 6-8% grubości |
| FS (gatunek formujący) | 0,08-0,18 | Średni | 8-10% grubości |
| Strukturalny (klasa 40) | 0,15-0,30 | Wysoka | 10-12% grubości |
Aby systematycznie wybierać optymalny materiał do produkcji profili płyt kartonowo-gipsowych, postępuj zgodnie z siedmioetapowym procesem, który integruje czynniki techniczne, operacyjne i komercyjne.
Nawet przy starannym doborze materiału w trakcie produkcji pojawiają się pewne wady. Poniżej znajduje się praktyczny przewodnik dotyczący rozwiązywania problemów, łączący właściwości materiału z konkretnymi defektami profili.
Generalnie nie zaleca się stosowania stali walcowanej na gorąco do profili do płyt kartonowo-gipsowych, ponieważ ma ona grubszą warstwę tlenku (zgorzelinę), szersze tolerancje grubości i niższą jakość powierzchni w porównaniu ze stalą walcowaną na zimno. Zgorzelina może szybko ścierać rolki formujące i powodować niespójne wymiary profili. Jeśli jednak stosowane są trawione i naoliwione kręgi walcowane na gorąco, można je formować, ale zazwyczaj dają one bardziej szorstkie wykończenie powierzchni, które jest nie do przyjęcia w przypadku zastosowań narażonych na ekspozycję lub malowanie.
Większość standardowych maszyn do formowania profili płyt kartonowo-gipsowych jest przystosowana do grubości od 0,4 mm do 1,2 mm. Modele do dużych obciążeń mogą wytrzymać grubość do 1,5 mm lub nawet 2,0 mm, ale wymaga to wzmocnionych stojaków na rolki, wałów o większej średnicy i większej mocy silnika. Przed pracą z grubszymi materiałami zawsze zapoznaj się z tabliczką danych technicznych swojej maszyny, ponieważ przekroczenie wydajności znamionowej może trwale uszkodzić przekładnię i łożyska toczne.
Tak. Wstępnie pomalowane kręgi wymagają zazwyczaj mniejszych prędkości formowania (redukcja o 20–30%), aby zapobiec uszkodzeniom lub łuszczeniu się farby w strefach zgięcia. Cewki ocynkowane i ocynkowane elektrolitycznie mogą pracować przy maksymalnych prędkościach znamionowych, ponieważ powłoka cynkowa działa jak stały smar. Aluminiowane cewki znajdują się pomiędzy nimi, ponieważ powłoka aluminiowo-krzemowa ma umiarkowaną smarowność, ale z czasem może odkładać się na rolkach, powodując konieczność częstych przerw w czyszczeniu.
Prawidłową szerokość paska określa rozwinięta długość przekroju poprzecznego, która jest sumą wszystkich prostych odcinków środnika plus naddatki na zagięcia dla każdego narożnika. Praktycznym podejściem jest wycięcie próbki paska, zaznaczenie linii zagięcia, złożenie go ręcznie lub za pomocą prasy krawędziowej, a następnie zmierzenie długości na płasko przed złożeniem. Ta metoda empiryczna jest często bardziej niezawodna niż obliczenia teoretyczne, szczególnie w przypadku złożonych profili asymetrycznych.
Stal handlowa (CS typ B) z powłoką cynkowaną ogniowo G40-G60 zapewnia najlepszy stosunek kosztów do wydajności w przypadku masowej produkcji kołków wewnętrznych. Zapewnia odpowiednią odkształcalność, akceptowalną odporność na korozję i spójne właściwości mechaniczne w przypadku wielu dostaw zwojów. W przypadku projektów wymagających większej wytrzymałości stal konstrukcyjna klasy 33 zwiększa koszt materiału o około 10-12%, ale zmniejsza ciężar profilu przy tej samej nośności, czasami równoważąc wyższą cenę jednostkową.
Stal nierdzewna jest rzadko stosowana w standardowych profilach płyt kartonowo-gipsowych ze względu na jej wysoki koszt, szybkość utwardzania i właściwości ścierne. Jeśli jest to wymagane w przypadku specjalistycznych zastosowań architektonicznych lub morskich, należy użyć maszyny do formowania rolkowego z rolkami pokrytymi węglikiem, o zwiększonej mocy formowania i dedykowanym systemie smarowania. Stosowanie stali nierdzewnej na standardowych narzędziach ze stali węglowej spowoduje szybkie zużycie walców i niedopuszczalne zatarcie powierzchni w promieniu kilkuset metrów.
Niewłaściwe przechowywanie cewek – szczególnie narażenie na wilgoć lub ekstremalne temperatury – może pogorszyć jakość powierzchni i zmienić właściwości mechaniczne w wyniku starzenia. W kręgach ocynkowanych przechowywanych w wilgotnych warunkach rozwija się biała rdza (wodorotlenek cynku), która zwiększa tarcie podczas formowania. W zwojach przechowywanych w pozycji pionowej przez dłuższy czas może powstać trwały „zespół zwojów” (krzywizna), który utrudnia podawanie. Zawsze przechowuj cewki poziomo, na wyściełanych siodełkach, w suchym, klimatyzowanym miejscu i używaj ich według zasady „pierwsze weszło, pierwsze wyszło”.
Tak. Profile teowników sufitowych mają zazwyczaj cieńsze środniki i dłuższe kołnierze, co wymaga materiałów o większym wydłużeniu, aby uzyskać ostre zagięcia pod kątem 90 stopni bez pęknięć. Z drugiej strony, kołki ścienne kładą nacisk na wytrzymałość i prostotę. W przypadku trójników sufitowych preferowana jest stal formowana (FS) o wydłużeniu co najmniej 30%, natomiast w przypadku słupków ściennych można stosować stal handlową o wydłużeniu co najmniej 25%. Ponadto w przypadku trójników sufitowych często stosuje się lżejsze grubości (0,45–0,55 mm) w porównaniu do kołków ściennych (0,55–0,75 mm).
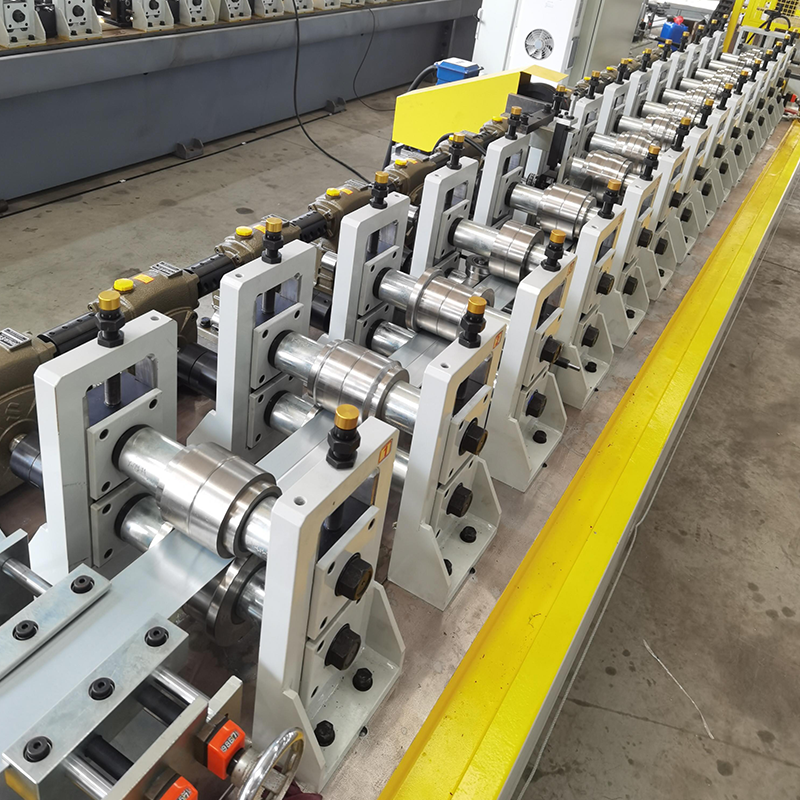
Maszyna do formowania rolek z reduktorem przekładni ślimakowej do płyt kartonowo-gipsowych, prosty model, a nie typ kasety szybkiej wymiany, ekonomiczny i niedrogi. (...
Zobacz szczegóły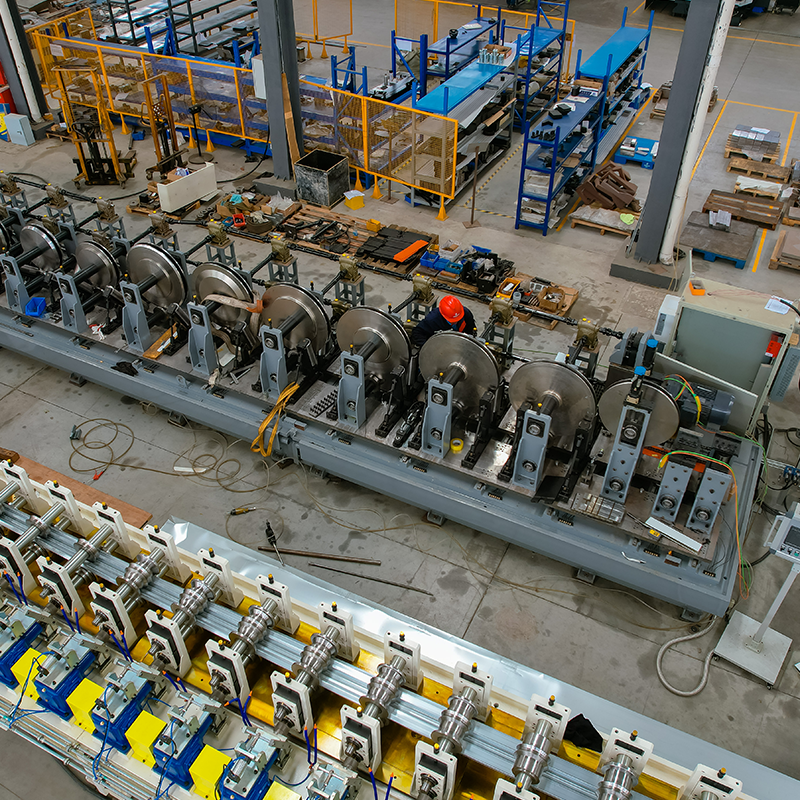
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły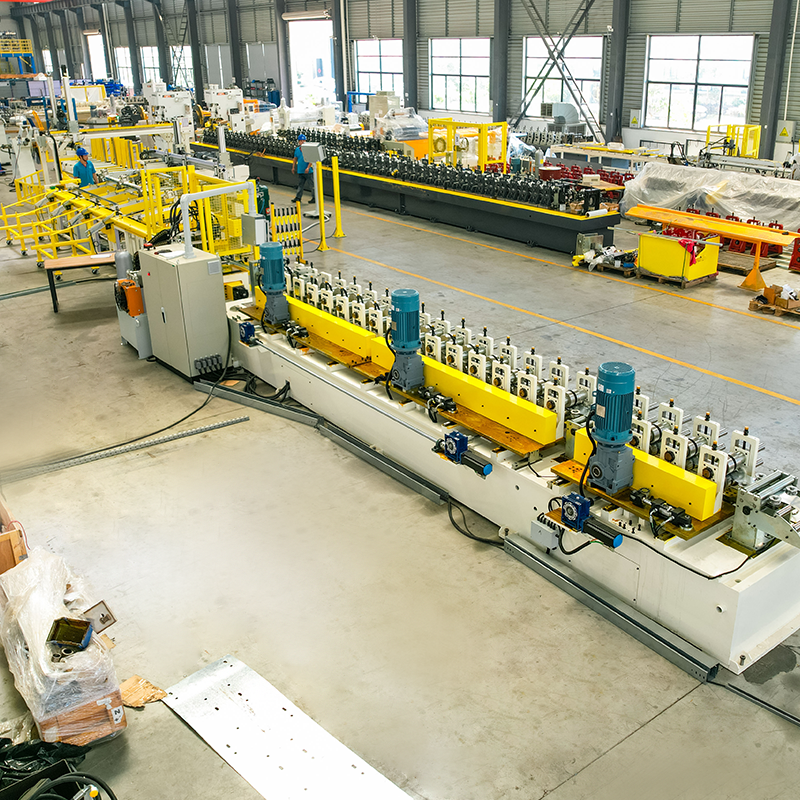
Automatyczna maszyna do formowania rolek ze zmianą szerokości CU, napęd łańcuchowy, automatyczne pakowanie. Ekonomiczny rozw...
Zobacz szczegóły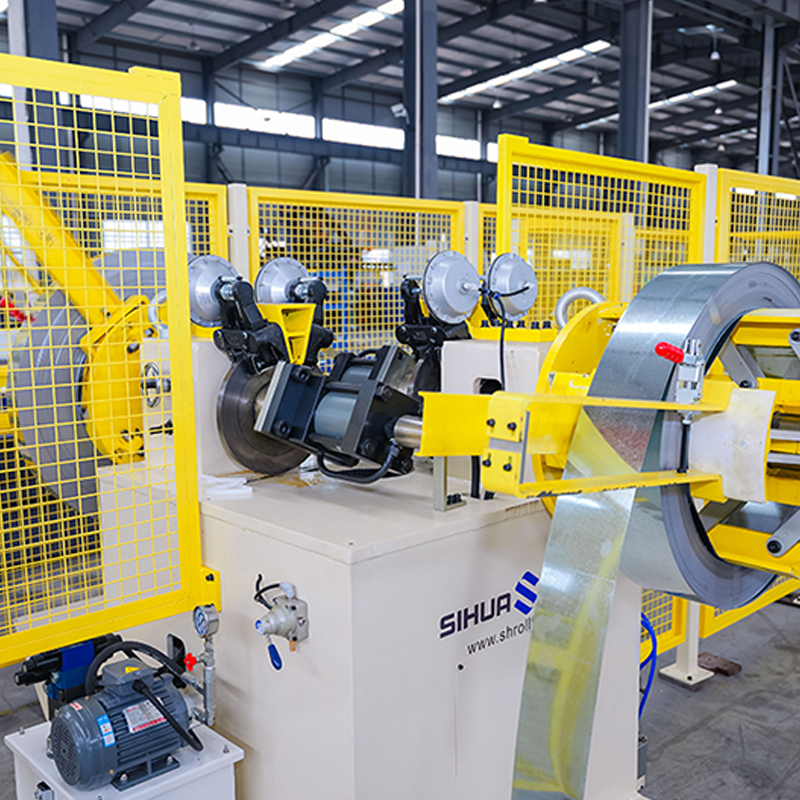
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Moc lasera i...
Zobacz szczegóły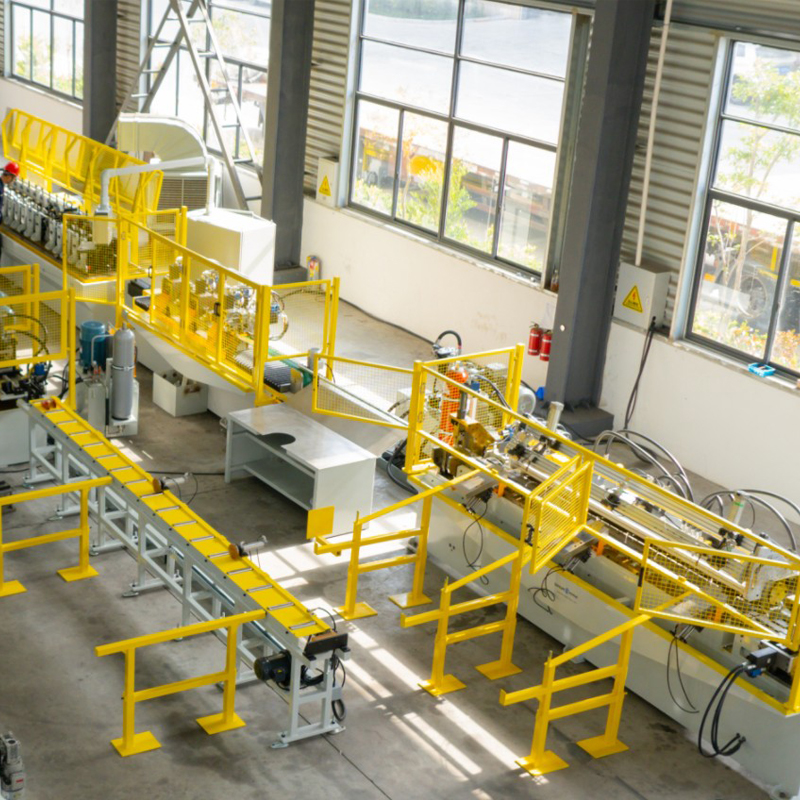
Maszyna do formowania rolek kasety rozporowej Odwijak jednogłowicowy o udźwigu 3 ton ...
Zobacz szczegóły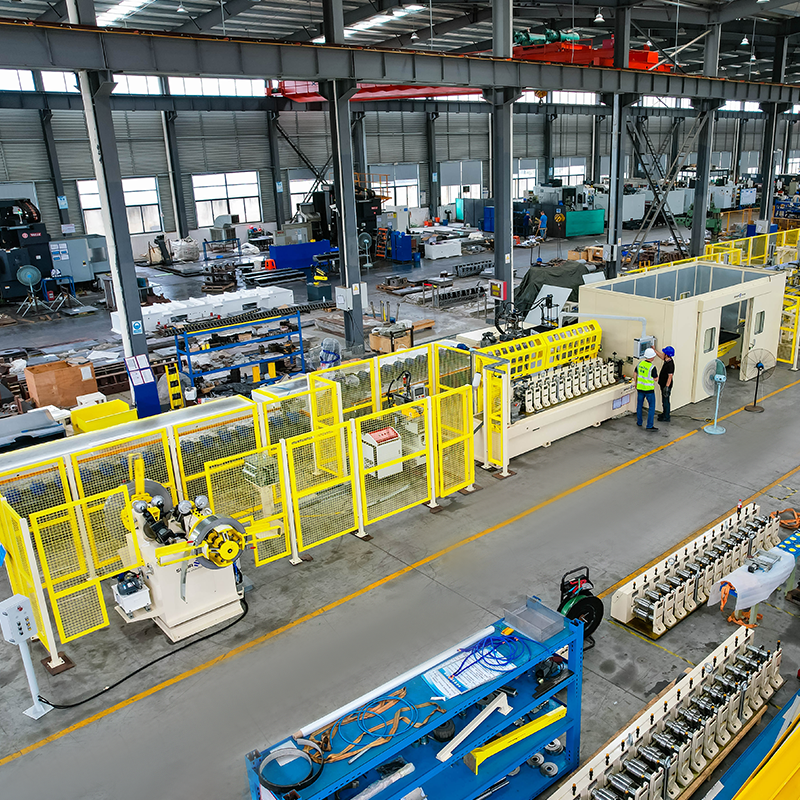
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Maszyna do s...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny