Producenci stali składający oferty na projekt dachu ciągłego zwykle dochodzą do tego samego wniosku, przeglądając rysunki: płatew dachowa ma kształt litery Z, ich warsztat jest przystosowany do ceowników C, a szczelina jest większa, niż się wydaje. Maszyna do formowania rolek płatwi Z to ciągła linia do formowania na zimno, która produkuje profile Z z taśmy stalowej ocynkowanej ogniowo w jednym przejściu, łącznie z wykrawaniem i odcięciem.
Odsunięte kołnierze sekcji Z umożliwiają zagnieżdżanie płatwi w wiązkach i zachodzenie na siebie na złączach, ale to przesunięcie wymusza również zaprojektowanie oprzyrządowania rolkowego, wycinania otworów i synchronizacji ścinania inaczej niż w przypadku linii płatwi C. Niewłaściwa maszyna zwykle objawia się odchyleniem kąta kołnierza, źle ustawionymi otworami połączeń lub prędkością linii, która nie jest w stanie zapewnić wydajności wykrawania.
Krótka definicja: Maszyna do formowania rolek płatwi A z to system ciągłego formowania na zimno, który wygina taśmę stalową w asymetryczną sekcję Z i integruje wykrawanie, odcinanie i opcjonalne układanie w stosy w tym samym procesie produkcyjnym.
Maszyna do formowania płatwi z musi utrzymywać przesunięcie kołnierza i kąt kołnierza w granicach, które pozwalają na ścisłe zagnieżdżenie gotowych płatwi i przewidywalne łączenie: przesunięcie w granicach 1,0 mm i prostopadłość kołnierza w granicach 1 stopnia na całej długości.
Odsunięcie pomiędzy dwoma kołnierzami jest wymiarem definiującym przekrój Z. Podczas formowania taśma wygina się w dwóch kierunkach w różnych odległościach od osi neutralnej. Jeśli kwiat rolkowy nie równoważy sprężynowania, profil skręca się, a kołnierz otwiera się lub zamyka. Wprowadza to widoczną szczelinę pomiędzy zagnieżdżonymi płatwiami i sprawia, że wiązka jest niestabilna na ciężarówce.
Zagnieżdżanie jest głównym ekonomicznym powodem wyboru płatwi Z.
Upakowany pakiet płatwi Z zajmuje około 25 do 35 procent mniej miejsca na podłodze ciężarówki niż ta sama liczba płatwi C o tej samej wysokości przekroju. Oszczędność ta znika, gdy skręt i sprężynowanie nie są kontrolowane na linii formującej.
Praktyczna wydajność linii płatwi Z zależy od grubości taśmy, wysokości środnika i czasu cyklu wykrawania, a nie samej mocy silnika. Po ustaleniu szerokości kręgu te trzy wartości decydują o liczbie stojaków na rolki, prędkości formowania i konfiguracji wykrawania.
Typowe zakresy specyfikacji, które należy zebrać przed porównaniem ofert:
W przypadku warsztatów, które potrzebują profili C, U, Z i Sigma na jednej linii, oprzyrządowanie kasetowe i serworegulowane może obsłużyć więcej niż jedną rodzinę profili bez utraty elastyczności w przypadku produkcji małych partii.
 Wieloprofilowa maszyna do formowania rolek dla sekcji C, U, Z i Sigma Maszyna ta łączy w sobie oprzyrządowanie z regulacją kasetową i serwomechanizmem, umożliwiając obróbkę wielu rodzin profili na jednej linii, w tym C, U, Z i Sigma. Jest to rozwiązanie odpowiednie dla warsztatów wymagających elastyczności w przypadku małych partii przy jednoczesnym zachowaniu wysokiej wydajności, jak zauważono w kontekście produkcji płatwi. Zobacz produkt →
Rozważmy płatew środkową o grubości 250 mm z materiału o grubości 2,0 mm przy prędkości 15 m/min. Sześć godzin pracy netto daje około 5400 metrów długości płatwi na zmianę, przed uwzględnieniem czasu przestoju, wymiany cewek i konfiguracji. Długość cięcia, liczba otworów i prędkość wiązania mogą zmniejszyć tę wartość o 10 do 20 procent.
| Parametr | Typowy zasięg | Wpływ produkcji |
| Grubość paska | 1,5-3,0 mm, Q235B / Q355B | Grubsza taśma wymaga większej liczby przejść i mniejszej prędkości |
| Wysokość sieci | 100-350 mm | Regulowane stojaki obejmują zakresy; stałe oprzyrządowanie utrzymuje mniejsze przesunięcie |
| Szerokość kołnierza | 40-70 mm | Ustawia szerokość cewki i wpływa na koszt cięcia |
| Szybkość formowania | 8-18 m/min | Czas cyklu wykrawania jest zwykle limitem |
| Tolerancja długości | /-1,0-2,0 mm | Wpływa na szybkość montażu na zakładkach |
| Tolerancja rozstawu otworów | /-0,5 mm z serwomechanizmem | Zapobiega ponownej obróbce otworów pod zatrzaski na miejscu |
Czas przezbrajania stanowi największą różnicę w kosztach operacyjnych pomiędzy maszynami do płatwi Z i oddziela linię obsługującą jeden profil przez cały rok od linii przetwarzającej codziennie małe partie.
Klasyczną opcją są rolki z regulowaną podkładką, w przypadku których operatorzy dodają lub usuwają przekładki, aby ustawić stojaki na nową wysokość wstęgi. Rozwiązanie z serworegulacją zmienia szerokość stojaka i wysokość profilu za pomocą silnika, utrzymując te same rolki na miejscu. Systemy kaset z szybką wymianą pozwalają na usunięcie jednej kompletnej kasety narzędziowej i włożenie kolejnej w ciągu kilku minut.
| Konfiguracja | Czas zmiany | Najlepsze dopasowanie |
| Regulacja podkładkowa | 30-60 minut | Jeden lub dwa stabilne profile, długie przebiegi |
| Serworegulowane | 5-10 minut | Trzy do ośmiu wysokości sieci |
| Kaseta szybkiej wymiany | 2-5 minut | Codzienne zmiany profili i harmonogramów JIT |
Praktyczna zasada z linii produkcyjnych: jeśli jedna wysokość wstęgi będzie przekraczać 500 ton miesięcznie, dedykowana maszyna Z o stałej rolce pobije uniwersalną linię pod względem stabilności. Poniżej tej wielkości możliwość dostosowania skraca czas zwrotu.
Wykrawanie jest pierwszym wąskim gardłem, które należy obliczyć, ponieważ płatew typu Z może pomieścić od sześciu do dwunastu otworów, a czas cyklu wykrawania wyznacza górną granicę prędkości linii.
Wstępnie dziurkowane cewki wyglądają wygodnie, ale układy otworów zmieniają się w zależności od projektu. Serwo wykrawanie online rejestruje każdy otwór względem pozycji cięcia za pomocą enkodera z zamkniętą pętlą, który utrzymuje odstęp między otworami w granicach /-0,5 mm nawet przy zmianie grubości taśmy. Jeśli harmonogram przetwarzania zwojów obejmuje oprócz płatwi wykrawanie wsporników solarnych lub korytek kablowych, decydującą kwestią elastyczności będzie głowica wykrawająca, a nie stojaki formujące.
 8-osiowa maszyna do formowania rolek z serwomechanizmem do wsporników fotowoltaicznych Wyposażona w 8-osiowy serwo wykrawacz, linia ta automatycznie dostosowuje pozycję stempla oraz szerokość/wysokość profilu dla profili wsporników solarnych. Oferuje rejestrację enkodera w pętli zamkniętej w celu precyzyjnego rozmieszczenia otworów, co czyni go idealnym rozwiązaniem, gdy wzory dziurkowania różnią się w zależności od projektu. Zobacz produkt →
W przypadku odcięcia serwo nożyce latające utrzymują tolerancję długości na poziomie /-1,0 mm, synchronizując ścinanie z linią przejścia. Hydrauliczne jednostki odcinające są tańsze, ale zwykle lądują na głębokości od -3 do 5 mm i tworzą zadziory, które spowalniają montaż na miejscu. Porównaj kompletny układ napędu i sterowania z przewodnik wyboru maszyny do formowania profili zanim utworzysz krótką listę dostawców.
Po cięciu płatwie przesuwają się na stół wybiegowy w celu zliczenia i wiązania. Automatyczna stacja wiązania zastępuje dwóch pracowników fizycznych na zmianę i utrzymuje stałe napięcie wiązek, co chroni geometrię zagnieżdżania podczas tego samego transportu ciężarówką, co czyni profile Z atrakcyjnymi.
 Automatyczna maszyna do pakowania i spinania profili wiązek metali Ten system pakowania automatyzuje przerzucanie przycisków, pakowanie małych wiązek i paletowanie dużych wiązek za pomocą drewnianych listew nośnych. Zastępuje ręcznych pracowników zajmujących się wiązaniem wiązek i zapewnia stałe napięcie wiązek, chroniąc profile płatwi podczas transportu i usprawniając obsługę na dalszych etapach. Zobacz produkt →
Poproś dostawcę o symulację czasu wykrawania najdłuższej płatwi. Program sterujący powinien uwzględniać przyspieszanie, zwalnianie i pozycjonowanie znaku cięcia, a nie tylko średnią prędkość linii przejazdu.
Najszybszym sposobem porównania dostawców maszyn do płatwi Z jest zażądanie trzech dokumentów przed wyceną komercyjną: rysunku kwiatu rolki, układu wykrojnika i elementu testowego utworzonego z własnej taśmy stalowej.
Podczas oceniania ofert sprzętu zastosuj następującą kolejność.
Zanim zatwierdzisz, przejrzyj zainstalowane odniesienia. Archiwum przypadków projektu Sihua obejmuje kompletne linie do formowania płatwi i regałów dostarczane producentom konstrukcji metalowych, z tą samą architekturą serwonapędowego wykrawania i latającego ścinania, jak opisano powyżej.
Poniżej znajdują się krótkie odpowiedzi na cztery pytania dominujące przy zakupie maszyn do płatwi Z.
Tak. Linie wieloprofilowe ze stojakami z serworegulacją lub kasetami szybkiej wymiany przełączają się między sekcjami C, U, Z i Sigma. Kompromisem jest nieco niższa stabilność tolerancji w porównaniu z dedykowaną linią Z, która nigdy nie zmienia oprzyrządowania.
Linie standardowe obsługują taśmy stalowe ocynkowane ogniowo o grubości od 1,5 do 3,0 mm w gatunkach Q235B lub Q355B. Grubość górna zależy od szerokości kołnierza i liczby przejść formujących. Zbyt mała liczba przejść powoduje sprężynowanie na końcach kołnierzy i sprawia, że szczeliny zagnieżdżające są niestabilne.
Przy materiale o grubości 2,0 mm przy 15 m/min i sześciu godzinach pracy siatki, 8-godzinna zmiana pozwala uzyskać około 5400 metrów płatwi o długości. Długość cięcia, liczba otworów i prędkość układania w stosy mogą zmniejszyć tę liczbę, dlatego sprawdź czas cyklu wykrawania, korzystając z własnego asortymentu produktów.
Tolerancja długości płatwi kontroluje prędkość montażu na zakładkach. Serwonożyce latające z pomiarem długości w pętli zamkniętej utrzymują /-1,0 do 2,0 mm; nożyce hydrauliczne zwykle osiągają wartość od -3 do 5 mm przy niespójnym kierunku zadziorów. W przypadku projektów dachów ciągłych węższa tolerancja zwraca się na miejscu.
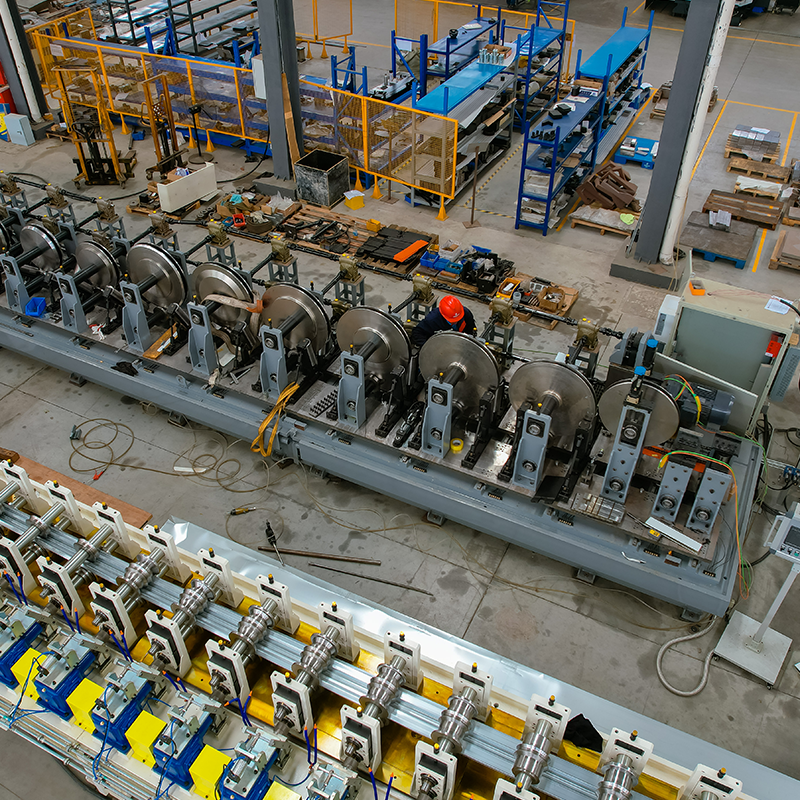
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły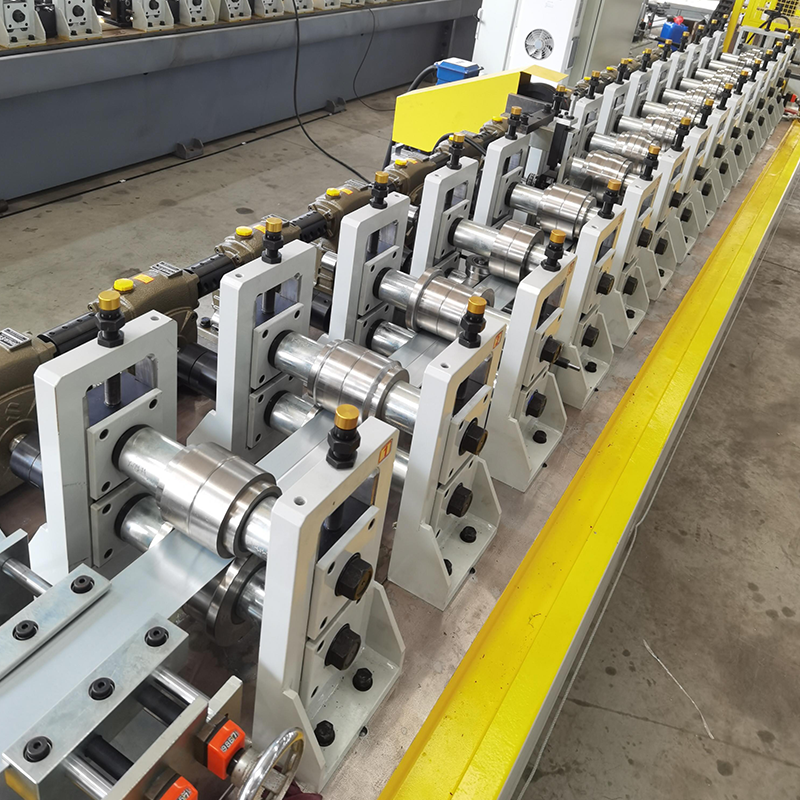
Maszyna do formowania rolek z reduktorem przekładni ślimakowej do płyt kartonowo-gipsowych, prosty model, a nie typ kasety szybkiej wymiany, ekonomiczny i niedrogi. (...
Zobacz szczegóły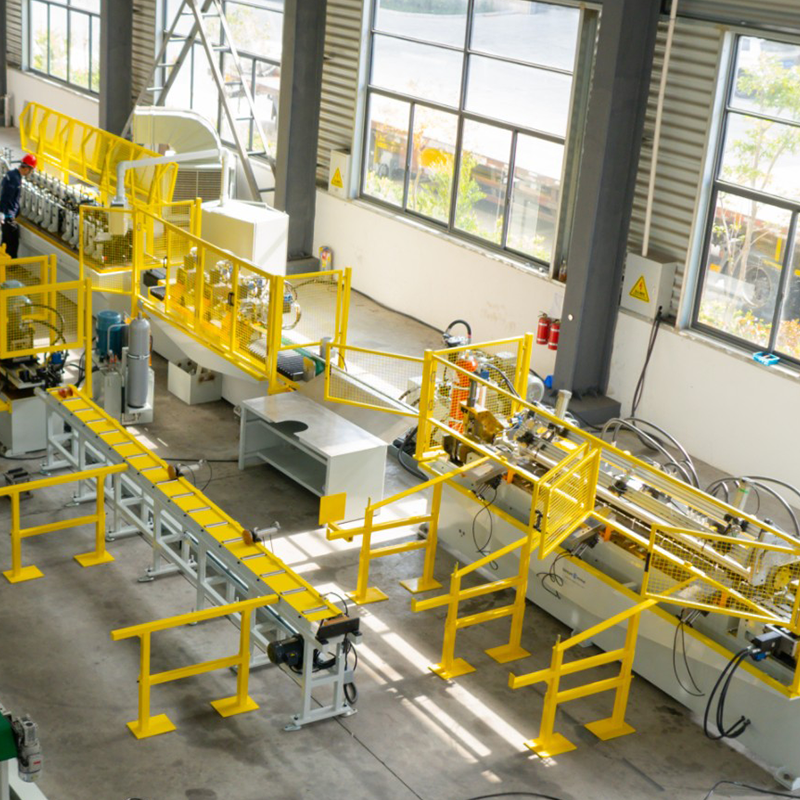
Dwugłowicowy, wstępnie malowany, hydrauliczny odwijak rozwijający/kurczący, dwugłowicowy rozwijający/kurczący rozwijacz ze stali ocynkowanej, wstępnie pomalowany stal...
Zobacz szczegóły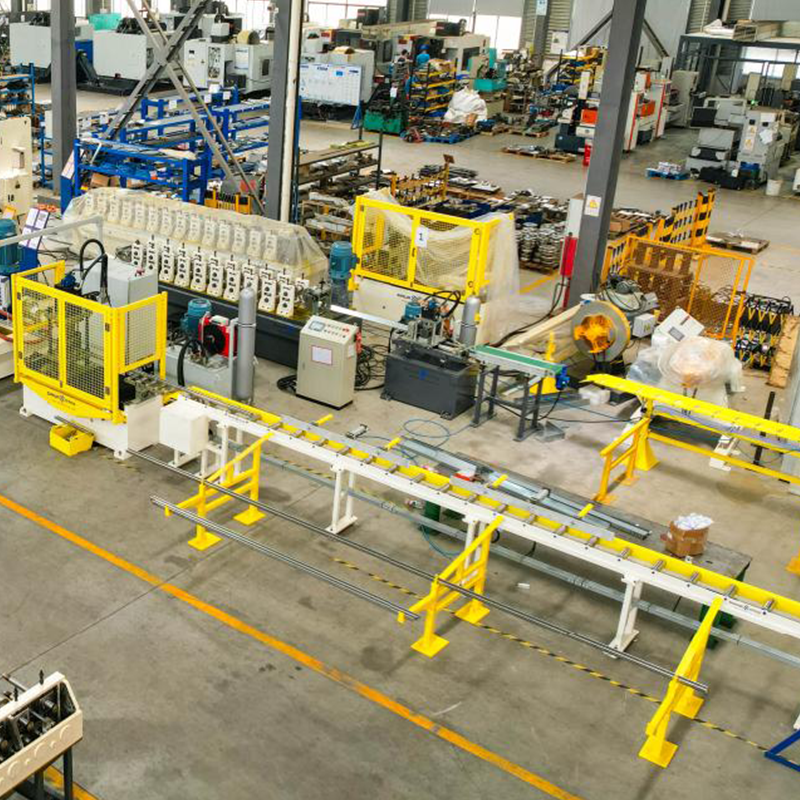
Maszyna do formowania rolek kasetowych z profilami SS304 unistruct Maszyna do poziomowania (przed użyciem prasy wykrawającej...
Zobacz szczegóły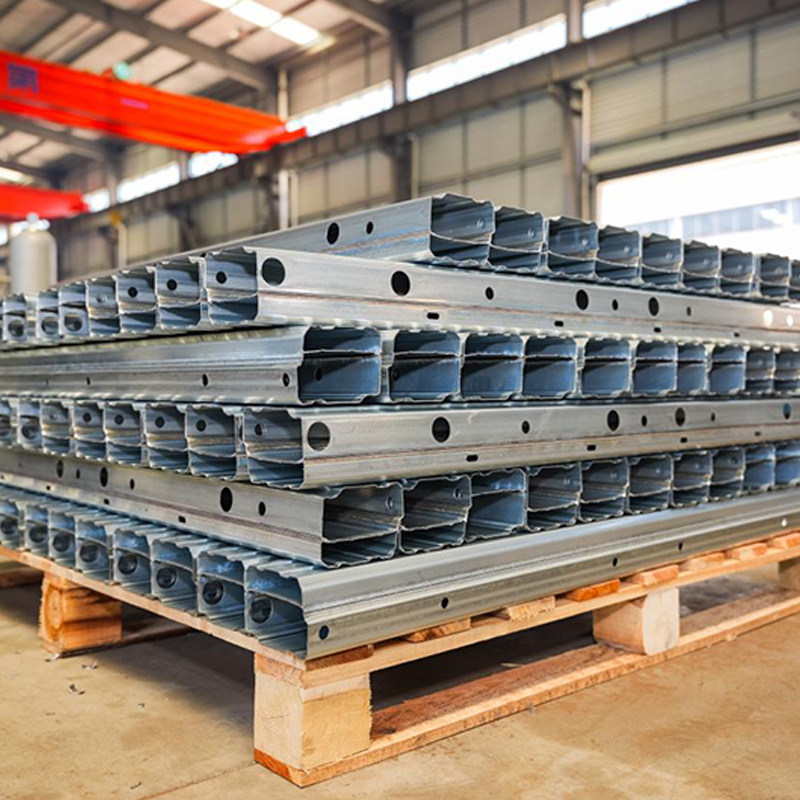
Linia produkcyjna belek wzmacniających podwozie samochodowe o profilu B obejmuje kilka kluczowych procesów zapewniających wysoką wytrzymałość, precyzję i trwał...
Zobacz szczegóły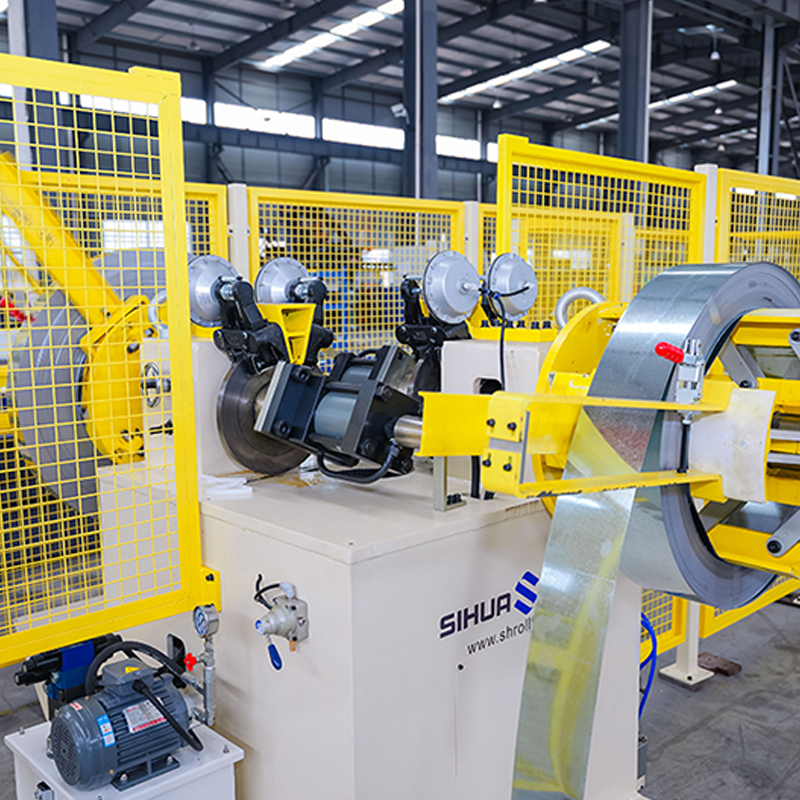
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Moc lasera i...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny