Menedżerowie linii, którzy przenoszą produkcję ze zwojów stali na walcowanie aluminium, rzadko mają możliwość zachowania arkusza konfiguracji. Producent formujący 1,5 mm 5052-H32 do wspornika do montażu solarnego może zobaczyć falę krawędziową co 40 metrów lub zaobserwować, jak sprężyna nogi profilowej otwiera się o 4 stopnie po opuszczeniu stacji końcowej. Grubość taśmy była identyczna, rolki były czyste, a prędkość linii nigdy się nie zmieniała. Zmienił się materiał: aluminium twardnieje szybciej niż stal, magazynuje więcej energii sprężystości w stosunku do swojej granicy plastyczności i przewodzi ciepło mniej więcej trzy razy szybciej niż stal.
Formowanie rolkowe aluminium to ciągłe, stopniowe zginanie cewki aluminiowej przez sekwencję profilowanych stanowisk walcowania w celu uzyskania profilu o stałym przekroju poprzecznym. Zasada formowania jest zgodna ze stalą, ale powyższe różnice zmieniają każdą dalszą decyzję: wybór stopu, wykończenie oprzyrządowania, smarowanie, prędkość linii i tolerancje, które można uczciwie podać.
Stopy dominujące w procesie formowania walców aluminium to serie 1xxx, 3xxx i 5xxx, a stopy 6xxx należy formować wyłącznie w stanie miękkim; im twardszy temperament, tym większe prawdopodobieństwo pęknięcia profilu na linii zgięcia.
Seria 1xxx, zasadniczo czyste aluminium, zapewnia najlepszą odkształcalność, ale bardzo niską wytrzymałość, dlatego pasuje do ozdobnych listew, obróbek blacharskich i uszczelek. Seria 3xxx dodaje mangan, a 3003 jest domyślnym dodatkiem do profili dachowych, rynien i ram solarnych, ponieważ równoważy wydłużenie, odporność na korozję i koszt. Seria 5xxx dodaje magnez: 5052 i 5056 zapewniają mniej więcej dwukrotnie większą granicę plastyczności niż 3003-H14 i stają się standardem dla profili morskich, transportowych i zbiorników. Seria 6xxx nadaje się do obróbki cieplnej; 6061-T4 można formować na rolkach z dużymi promieniami, ale 6061-T6 zazwyczaj pęka i nigdy nie powinien być przeznaczony do gięcia na zimno.
| Stop i temperament | Siła plastyczności | Wydłużenie | Min. promień zgięcia | Typowe profile |
| 1100-O | 35 MPa | 35% | 0,5 t | Ozdoba, obróbka blacharska, dekoracyjna |
| 3003-O | 45 MPa | 25% | 1,0 t | Pokrycia dachowe, rynny |
| 3003-H14 | 145 MPa | 12% | 1,5 t | Ramy solarne, przekroje ogólne |
| 5052-H32 | 195 MPa | 12% | 2,0 t | Morskie, transportowe, czołgi |
| 6061-T4 | 145 MPa | 22% | 2,5 t | Sekcje konstrukcyjne |
Aluminium sprężynuje mniej więcej dwa razy mocniej niż stal miękka o równej sztywności i twardnieje podczas pracy tak szybko, że taśma wchodząca do piątego stanowiska jest mechanicznie innym materiałem niż ten wprowadzany do pierwszego.
Każda stacja formowania podnosi lokalną granicę plastyczności, co zwiększa siłę zginania dla następnej stacji. Skumulowany efekt objawia się jako poszerzająca się fala krawędziowa, zakrzywiony profil lub kąt nachylenia nogi, który dryfuje w trakcie przebiegu cewki. Aluminium szybko odprowadza ciepło powstałe w wyniku tarcia, więc widocznym objawem nieprawidłowego ustawienia jest drobny pył aluminiowy lub jego zbieranie na powierzchni rolki, a nie gorący pasek.
Narzędzia walcowe do aluminium powinny być polerowane do wykończenia powierzchni od 0,2 do 0,4 mikrometra Ra, wykonane ze stali narzędziowej D2 lub DC53 i zwykle pracować z prędkością od 15 do 30 metrów na minutę.
Tendencja aluminium do zacierania się i zacierania na stali narzędziowej sprawia, że wykończenie powierzchni i smarowanie są ważniejsze niż w przypadku walcowania stali. Te regulacje zapobiegają najczęstszym defektom:
Minimalny promień zgięcia to najszybszy sposób porównania stanu aluminium podczas formowania na rolkach. Wartość wyrażana jest jako wielokrotność grubości materiału, a przekroczenie jej powoduje pękanie na zewnętrznej powierzchni zagięcia.
Typowa praktyka dla zgięć pod kątem 90 stopni z osią zgięcia prostopadłą do kierunku walcowania:
Wartości dla zgięć pod kątem 90 stopni, prostopadle do kierunku walcowania. Gięcie równolegle do kierunku walcowania może zwiększyć minimalny promień nawet o 50 procent.
Łagodna stal
Stop aluminium
Odpowiednio dostrojona linia do formowania rolek aluminiowych utrzymuje tolerancje szerokości uformowanej plus minus 0,2 mm i tolerancje długości ramion plus minus 0,3 mm, pod warunkiem, że szerokość i grubość przychodzącej taśmy pozostają zgodne ze specyfikacją.
Najczęstszymi wadami jakościowymi profili aluminiowych są falowanie krawędzi, wygięcie podłużne oraz mikrorysy na widocznej powierzchni. Falowanie krawędzi zwykle wynika z nierównej szerokości paska lub zużytego zestawu rolek; łuk wynika z nierównej grubości paska; zadrapania wynikają z defektów powierzchni walców, brudu lub niedostatecznego smarowania. Wszystkie trzy stają się bardziej widoczne po anodowaniu lub pokryciu PVDF, dlatego wymagania dotyczące powierzchni należy określić na etapie wyceny, a nie odkrywać po uruchomieniu pierwszej cewki.
Produkcja formowania rolek aluminiowych dzieli się na cztery grupy zastosowań: montaż paneli słonecznych, wsparcie elektryczne, architektura i transport, a konfiguracja maszyn różni się bardziej w przypadku tych grup niż w przypadku wyboru stopów.
Profile do montażu paneli słonecznych są zwykle wykonane z 3003-H14 lub 5052 o grubości od 1,5 do 2,5 mm, z wstępnie wyciętymi otworami, które muszą posiadać tolerancję wzdłużną plus minus 0,5 mm. Tolerancja ta jest prawie niemożliwa do utrzymania w przypadku oddzielnego etapu wykrawania, dlatego też w tej samej linii wbudowana jest stacja wykrawania z serwomechanizmem.
 8-osiowa maszyna do formowania rolek wsporników fotowoltaicznych z serwomechanizmem Linia ta integruje wykrawanie serwo z formowaniem walcowym, aby zachować wąskie tolerancje otworów w profilach do montażu paneli słonecznych, rozwiązując wspomniane wcześniej wyzwanie związane z precyzją wzdłużną ± 0,5 mm. Zobacz produkt →
Elektryczne profile nośne, takie jak aluminiowe korytka kablowe i kanały rozporowe, są formowane z cieńszych pasków, zwykle o grubości od 0,8 do 1,5 mm, a ta sama maszyna często obrabia kilka profili o szerokości podczas jednej zmiany. Dzięki narzędziom do szybkiej wymiany kaset czas wymiany nie przekracza 30 minut.
 Maszyna do formowania rolek korytek kablowych o regulowanej szerokości Zbudowana z myślą o szybkiej zmianie pomiędzy wieloma szerokościami korytek kablowych, maszyna ta obsługuje cienkowarstwowe elektryczne profile nośne i pozwala na wymianę narzędzi w czasie krótszym niż 30 minut. Zobacz produkt →
Do profili architektonicznych zalicza się ościeżnice modułów fotowoltaicznych oraz ościeżnice okienno-drzwiowe, gdzie jakość gięcia decyduje o tym, czy narożniki ościeżnic zamykają się na 0,5 mm. Linie te działają wolniej i wymagają najwyższego wykończenia rolek w sklepie.
 Maszyna do formowania rolek ram PV i profili drzwi okiennych Maszyna ta zapewnia precyzyjne gięcie profili architektonicznych, takich jak ramy modułów fotowoltaicznych i ramy okienno-drzwiowe, pomagając uzyskać zamknięcia narożników z dokładnością do 0,5 mm, jak opisano w tekście. Zobacz produkt →
Przed zamówieniem linii porównaj studia przypadków zastosowań i poproś o uruchomienie próbne z własną cewką. The biblioteka przypadków klientów pokazuje, jak podobne profile są obrabiane na liniach produkcyjnych, a firma Shanghai Sihua Precision Machinery Co., Ltd. wspiera przebiegi próbne swoich maszyn do formowania rolek aluminiowych.
Nie. W stanie T6 6061 ma wydłużenie poniżej 10 procent i wysoką granicę plastyczności, więc zewnętrzny promień pęka na typowych zgięciach formowanych na rolkach. Zamiast tego użyj 6061-T4, 5052-H32 lub 3003-H14. Jeśli wymaganiem projektowym jest 6061-T6, należy uformować go w T4 i postarzać gotowy profil.
W przypadku profili ogólnych najbezpieczniejszym ustawieniem domyślnym jest 3003-H14. W przypadku profili konstrukcyjnych, morskich lub transportowych 5052-H32 lub 5056 zapewniają wyższą wytrzymałość przy akceptowalnej odkształcalności. W przypadku profili czysto dekoracyjnych 1100-O lub 3003-O całkowicie eliminują ryzyko pękania.
Zegnij stacje końcowe o 1 do 3 stopni, dodaj stację wymiarowania, która stosuje zerowy kąt formowania, zwiększ naprężenie taśmy pomiędzy stacjami lub zlecić oprzyrządowanie z korekcją sprężynowania. Zmierz sprężystość części kalibracyjnej przed produkcją.
Gatunek stali narzędziowej może być taki sam, D2 lub DC53, ale wykończenie walców musi być delikatniejsze, luzy nieco większe, a smarowanie lżejsze. Różnice te są obowiązkowe, a nie opcjonalne w przypadku aluminium.
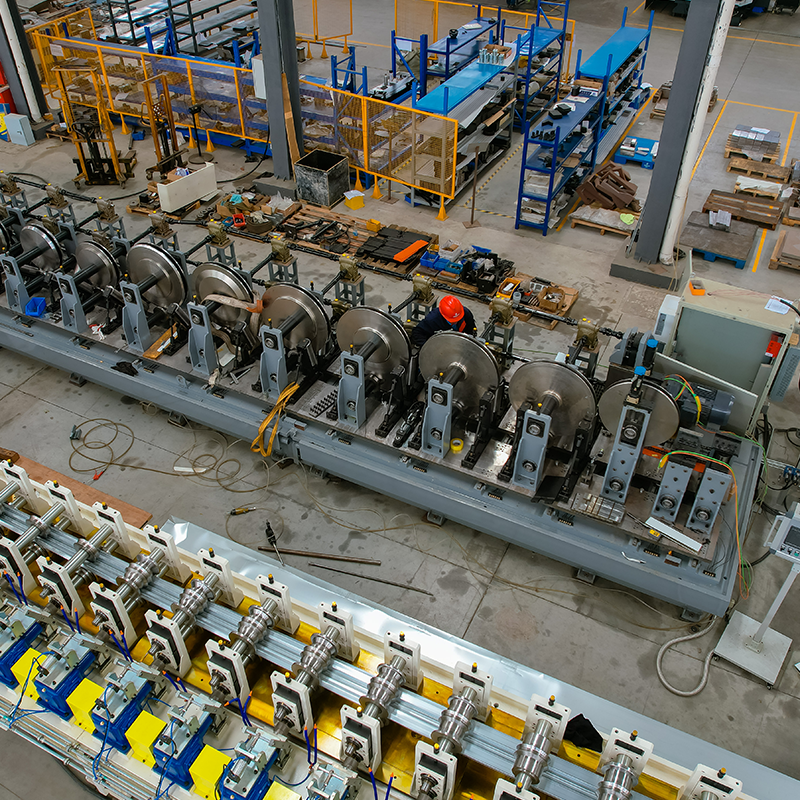
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły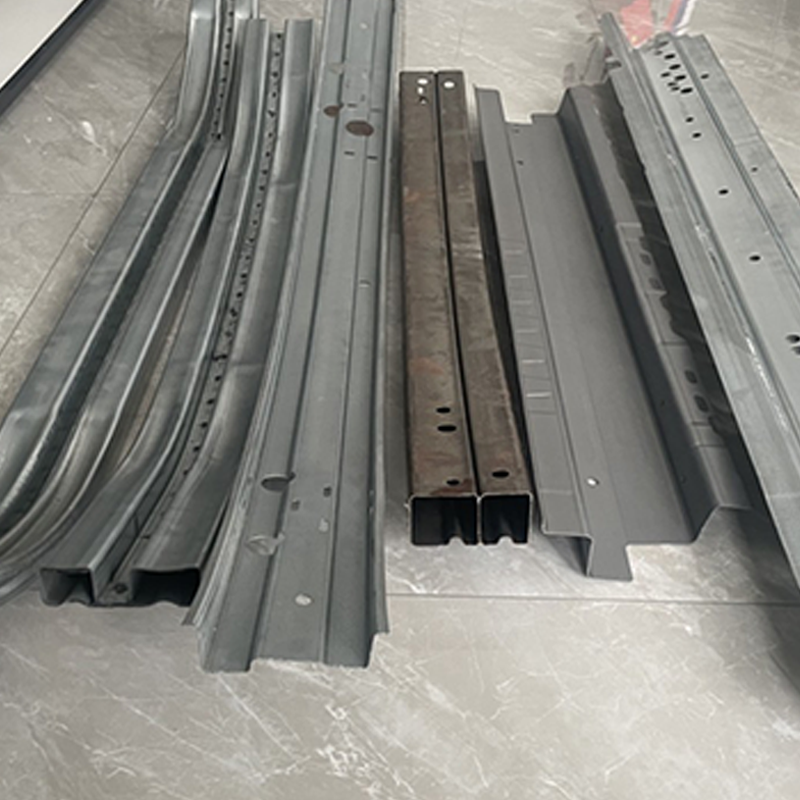
Wyświetlacz matryc rolkowych Przednia forma do gięcia belek antykolizyjnych samochodów Mechanizm zginania belki antykolizyjnej ...
Zobacz szczegóły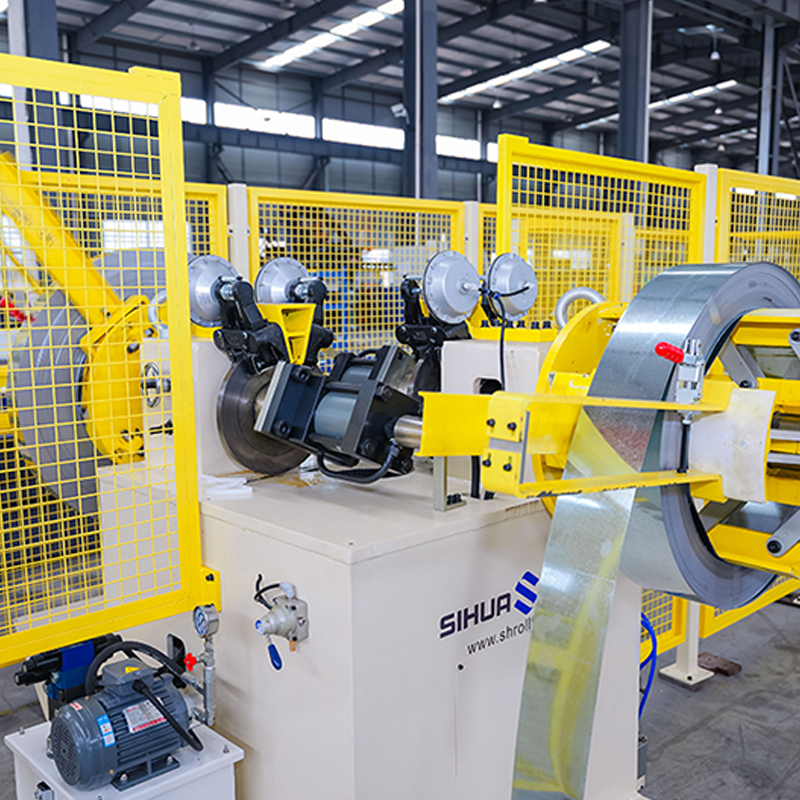
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Moc lasera i...
Zobacz szczegóły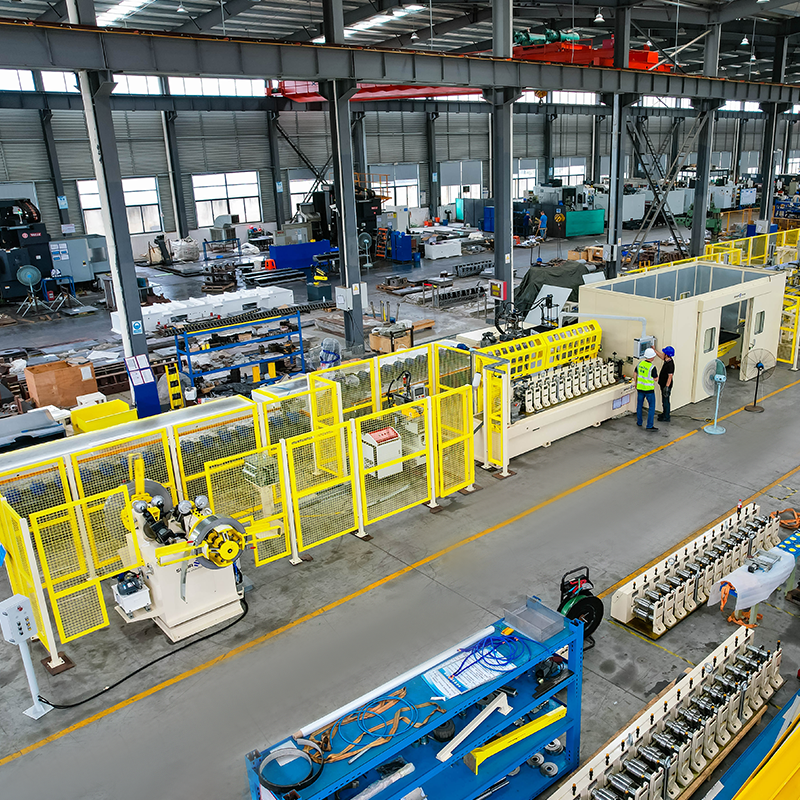
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Maszyna do s...
Zobacz szczegóły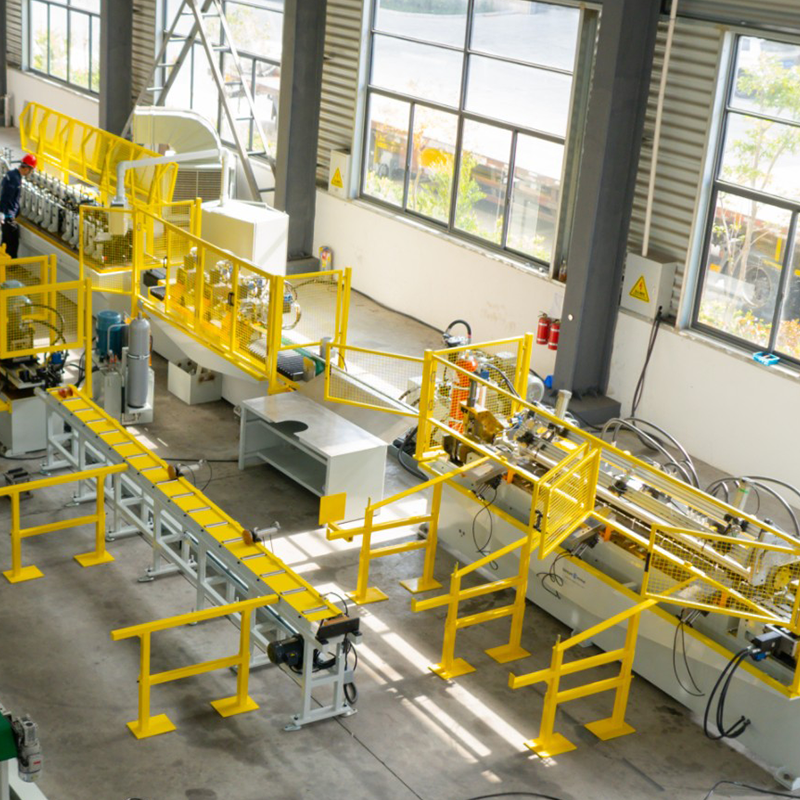
Dwugłowicowy, wstępnie malowany, hydrauliczny odwijak rozwijający/kurczący, dwugłowicowy rozwijający/kurczący rozwijacz ze stali ocynkowanej, wstępnie pomalowany stal...
Zobacz szczegóły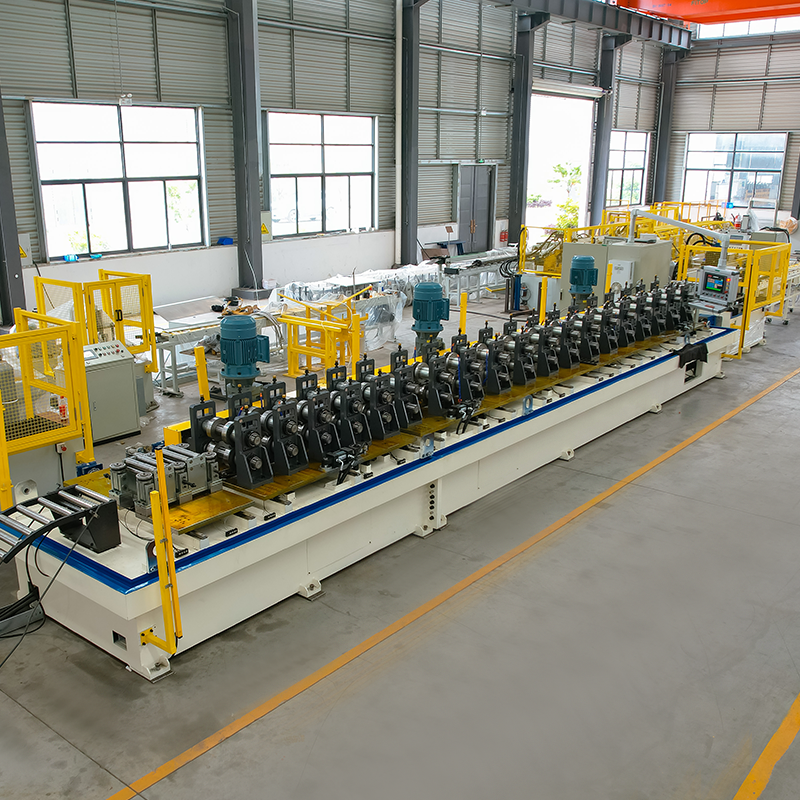
Maszyna do formowania rolek z automatyczną zmianą szerokości wspornika słonecznego Rozwijarka materiału z platformą magazyno...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny