Wytwórca elementów metalowych podejmujący się zamówienia na płatwie zwykle kieruje się tą samą matematyką: prasa krawędziowa dostarcza jedną część z wieloma gięciami co 30 do 60 sekund, podczas gdy pierwsze zamówienie wymaga 8000 identycznych długości do końca miesiąca. A Forma do walcowania blachy zmienia to obliczenie, formując w sposób ciągły ze zwoju z prędkością od 15 do 50 m na minutę, utrzymując jeden przekrój poprzeczny w tysiącach powtórzeń. W tym przewodniku wyjaśniono, co robi maszyna, które profile działają najszybciej i cztery specyfikacje decydujące o tym, czy linia się zwróci.
Maszyna do formowania rolek blachy to maszyna do ciągłego formowania, która podaje zwiniętą taśmę przez sekwencję sparowanych walców, przy czym każda stacja dodaje niewielką zmianę kąta, aż taśma wyjdzie jako gotowy profil o stałym przekroju.
Definicja rdzenia Formowanie rolkowe to progresywne gięcie blachy poprzez od 8 do 24 dopasowanych stacji walcowych; ponieważ każde zagięcie jest tworzone w małych odstępach, w procesie tym unika się śladów na powierzchni i problemów ze sprężynowaniem, które pojawiają się w przypadku pracy prasy krawędziowej z jednym uderzeniem.
Każda linia zawiera pięć jednostek funkcjonalnych:
Praktycznym rozwiązaniem jest to, że jedna linia zastępuje prasę krawędziową, wykrawarkę i dwie lub trzy maszyny do przeładunku materiałów. Geometria profilu, w tym liczba linii zagięcia, głębokość i szerokość kołnierza, decyduje o liczbie stacji: należy uwzględnić od jednej do trzech stacji na linię zagięcia, przy czym dwie są typową wielkością planowania.
Prawidłową formę do walcowania blachy definiuje się na podstawie rodziny profili, którą wytwarza, ponieważ geometria przekroju poprzecznego określa liczbę stanowisk, koszt oprzyrządowania i realistyczną prędkość linii. Linie instalowane komercyjnie grupują się w pięciu zakresach pokazanych poniżej.
 Maszyna do formowania rolek CUZ Sigma z automatyczną zmianą szerokości Maszyna ta formuje trzy profile CUZ i trzy profile CU-sigma na jednej linii, z automatycznym systemem zmiany szerokości i wałem 110 mm, co nadaje się do produkcji profili o wysokim stopniu mieszania. Zobacz produkt →
 Maszyna do formowania rolek kaset rozpórkowych dla profili serii 41 Ta maszyna do formowania kasetowego obsługuje profile od 41×21 do 41×76, dzieląc zestaw rolek na 20 stacji i dodając kasetę na 10 stacji, zbudowaną dla taśmy SS304 o wysokiej wytrzymałości. Zobacz produkt →
Typowe prędkości linii według rodziny profili, w m/min
Asortyment obejmuje powszechnie dostępne na rynku rozmiary profili; profile o dużej grubości lub bardzo głębokie znajdują się w dolnym końcu każdego pasma.
Wybierz maszynę do formowania blachy, oceniając w kolejności cztery czynniki: zakres materiału, geometrię profilu, prędkość linii i metodę zmiany. Każdy z nich zmienia cenę maszyny bardziej niż jakakolwiek opcjonalna funkcja w ofercie.
Jeśli przychodzące zwoje są szersze niż szerokość taśmy faktycznie potrzebna do profilu, należy przed tym pierwszym umieścić maszynę do cięcia wzdłużnego lub rozwijarkę o dużej wytrzymałości. Ta kombinacja eliminuje straty związane z przycinaniem krawędzi na linii formowania i zapewnia podawanie do maszyny dokładnej szerokości zwoju. Dostawcy, którzy budują cały łańcuch w ramach jednej umowy, upraszczają części zamienne, uruchomienie i odpowiedzialność gwarancyjną.
 Maszyna do cięcia wzdłużnego do precyzyjnej kontroli szerokości cewki Ta linia do cięcia wzdłużnego tnie szerokie zwoje na paski o dokładnie takiej szerokości, jaka jest potrzebna urządzeniu do formowania rolek, redukując straty związane z przycinaniem krawędzi i upraszczając podawanie zwojów przed produkcją. Zobacz produkt →
Shanghai Sihua Precision Machinery Co., Ltd. jest jednym z producentów dostarczających łańcuchy od cięcia wzdłużnego i rozwijania, poprzez formowanie rolek, wykrawanie serwo i automatyczne pakowanie; ten zakres ma znaczenie, gdy terminy dostaw i integracja linii leżą po Twojej stronie umowy. Przed porównaniem ofert przejrzyj asortyment maszyn i towarzyszące im specyfikacje.
Formowanie rolkowe wygrywa w przypadku części o stałym przekroju poprzecznym w dużych ilościach; Prasa krawędziowa sprawdza się w przypadku krótkich serii i złożonego gięcia wieloosiowego; tłoczenie wygrywa tylko wtedy, gdy część jest wystarczająco zwarta, aby pomieścić matrycę progresywną, a objętość uzasadnia koszt oprzyrządowania.
| Metoda | Typowe kształty | Praktyczne wyjście | Inwestycja narzędziowa | Czas zmiany |
| Forma do walcowania blachy | Długi, stały przekrój | 15-50 m/min | Umiarkowane do wysokiego | 15-90 minut |
| Naciśnij hamulec | Krótkie nawiasy, sekcje o małej objętości | 1-4 części/min dla części z 3 zagięciami | Niski | 5-20 minut |
| Prasa do stemplowania | Kompaktowe części z uformowanymi otworami | 10-25 części/min w matrycy progresywnej | Najwyższy | 2-8 godzin |
Umieść profil na walcarce, gdy przekrój pozostanie identyczny, a przewidywana objętość będzie przekraczać około 5 000 do 15 000 m miesięcznie, w zależności od lokalnych stawek robocizny. Wyniki terenowe zainstalowanych linii potwierdzają zwrot kosztów w ciągu 12–18 miesięcy przy pracy dwuzmianowej przy 50% wykorzystaniu; przeczytaj studia przypadków projektów dla zweryfikowanych liczb przed ustaleniem budżetu.
Oto pytania, które menedżerowie zakładów zadają najczęściej przed podpisaniem kontraktu na linię do formowania rolek.
Większość wzorników jednofunkcyjnych przetwarza od 0,3 do 3,0 mm. Konstrukcyjne systemy płatwiowe i regałowe z większymi wałami i napędami o większym momencie obrotowym osiągają od 4,0 do 6,0 mm, ale koszt oprzyrządowania gwałtownie wzrasta powyżej 3 mm, ponieważ zwiększają się zarówno średnica rolek, jak i moc napędu.
Dopuszczalne jest od jednego do trzech stanowisk na linię zagięcia. Prosty kanał kapeluszowy potrzebuje od sześciu do ośmiu; głęboka płatew Sigma może potrzebować od czternastu do dwudziestu. Więcej stacji zawęża tolerancję, ale wydłuża maszynę i zwiększa budżet na narzędzia.
Tak, na trzy sposoby: ręczna zmiana rolki przy ustawianiu od 60 do 120 minut, szybka wymiana kasety przy ustawianiu od 15 do 30 minut lub automatyczna regulacja szerokości i wysokości, co jest powszechne w przypadku linii kołków do płyt kartonowo-gipsowych, gdzie rozmiar zmienia się stale, ale kształt nie.
Porównaj koszt bieżącego procesu przy pełnym obciążeniu, w tym robociznę operatora, konfigurację, złom i przeróbki, z linią zasilaną cewką pracującą przy przewidywanym obciążeniu. Średniej wielkości modelarz pracujący na dwie zmiany przy 50% wykorzystaniu zwykle zwraca się w ciągu 12 do 18 miesięcy za część o stałym przekroju.
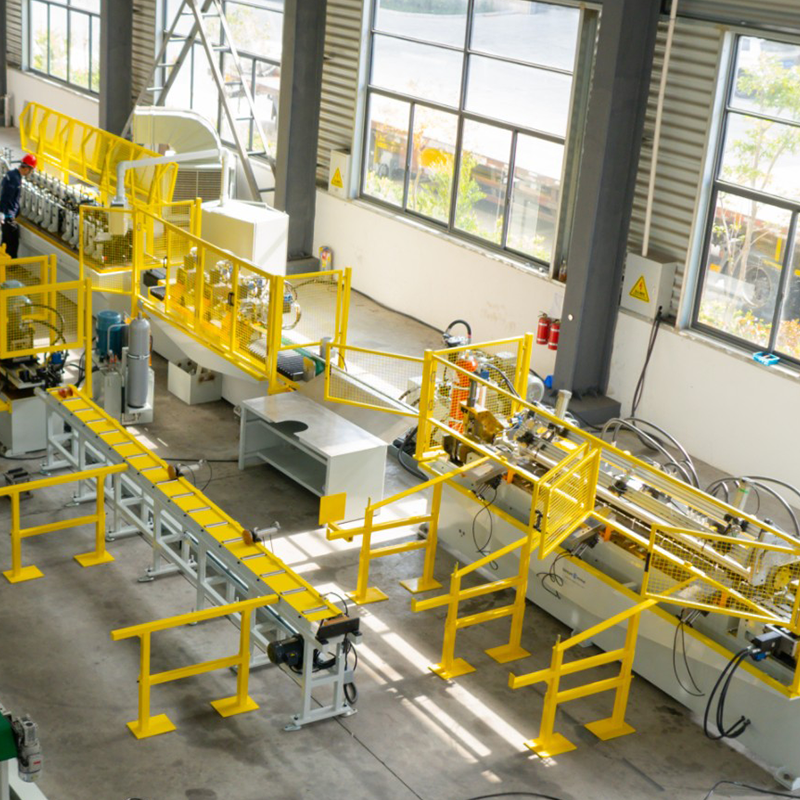
Dwugłowicowy, wstępnie malowany, hydrauliczny odwijak rozwijający/kurczący, dwugłowicowy rozwijający/kurczący rozwijacz ze stali ocynkowanej, wstępnie pomalowany stal...
Zobacz szczegóły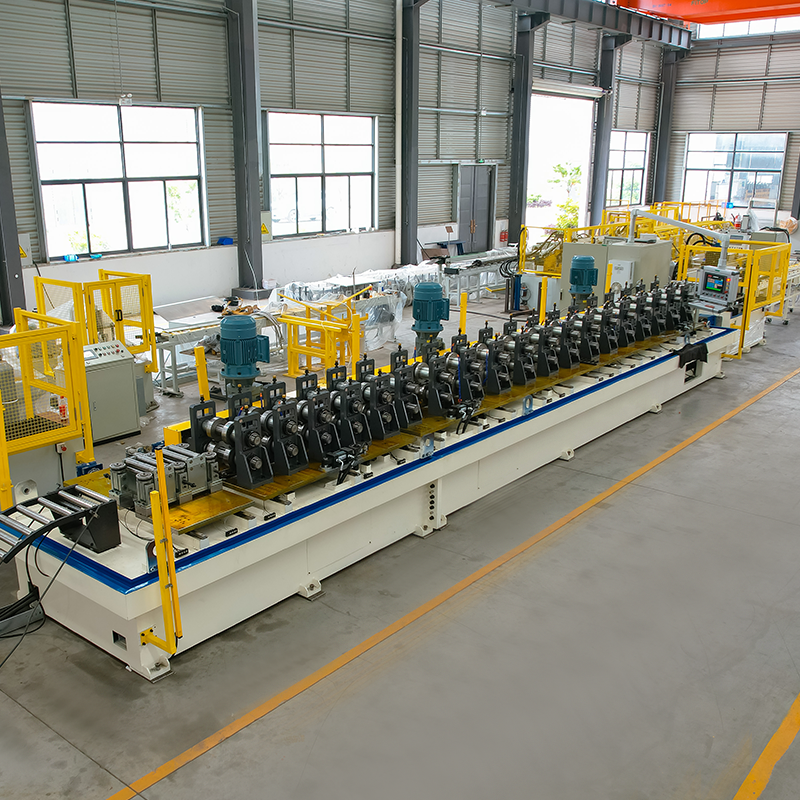
Maszyna do formowania rolek z automatyczną zmianą szerokości wspornika słonecznego Rozwijarka materiału z platformą magazyno...
Zobacz szczegóły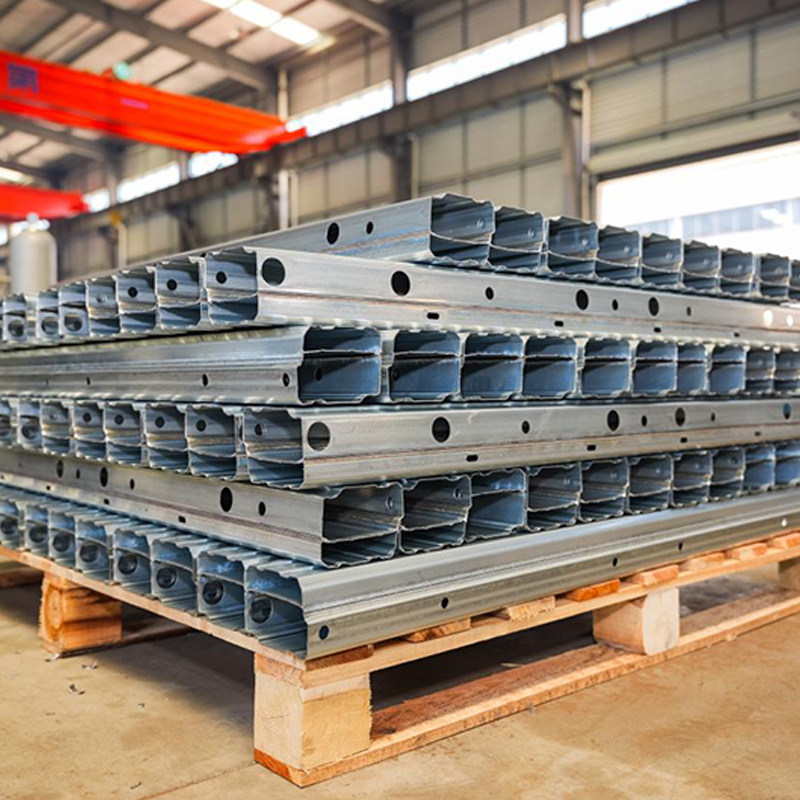
Linia produkcyjna belek wzmacniających podwozie samochodowe o profilu B obejmuje kilka kluczowych procesów zapewniających wysoką wytrzymałość, precyzję i trwał...
Zobacz szczegóły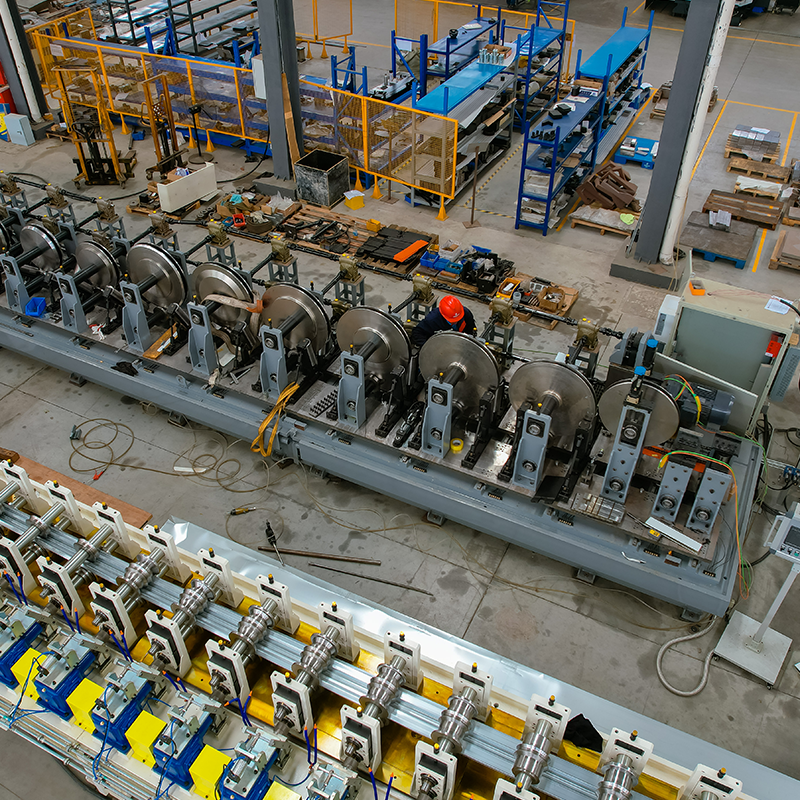
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły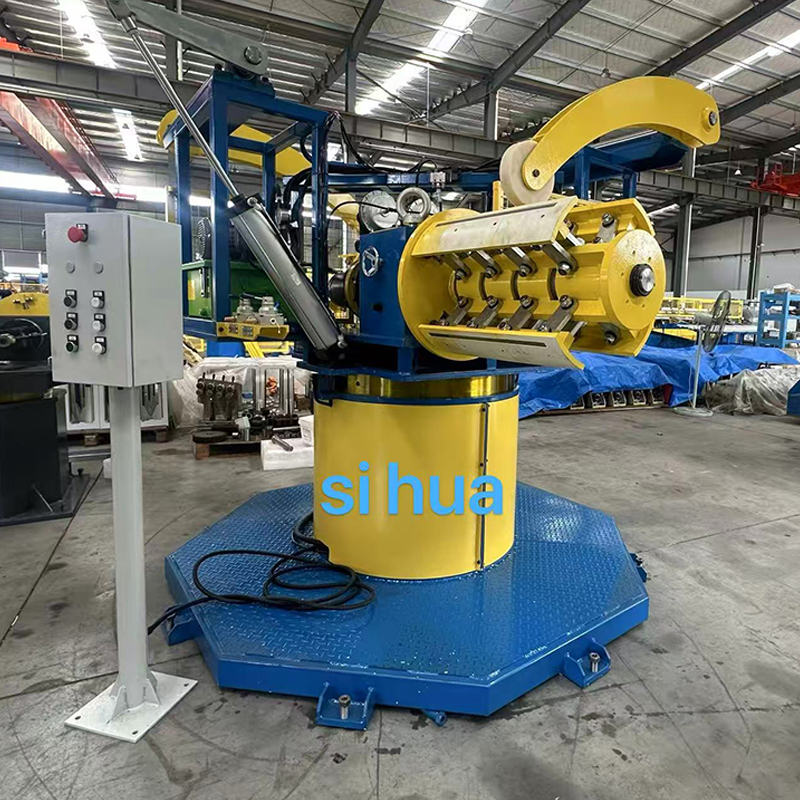
Odwijak hydrauliczny o dużej wytrzymałości z podwójną głowicą. Urządzenie to może automatycznie zatrzymać się synchronicznie z maszyną formującą i charakteryzuje się ...
Zobacz szczegóły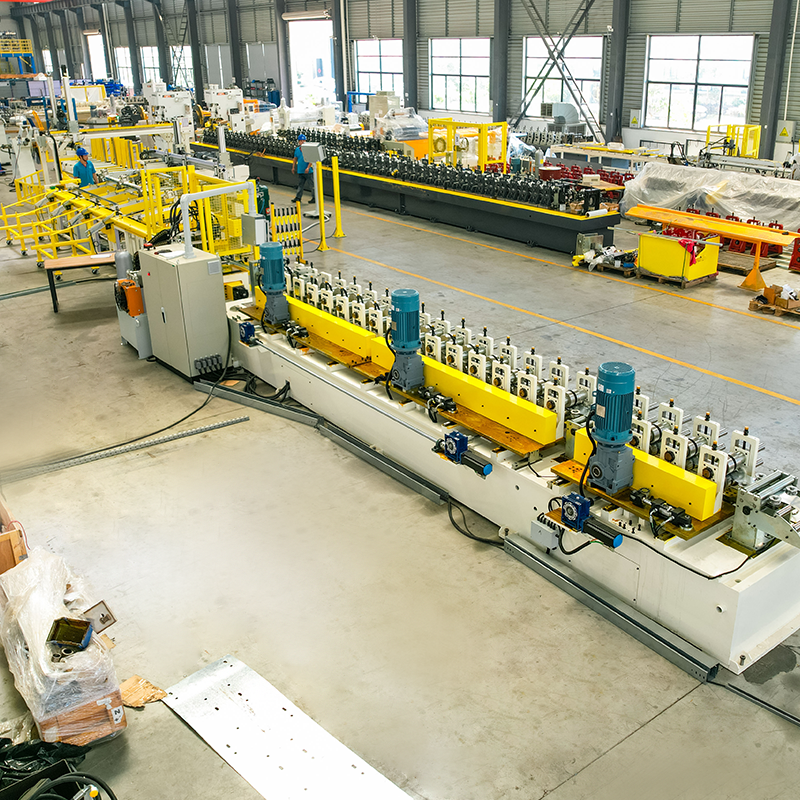
Automatyczna maszyna do formowania rolek ze zmianą szerokości CU, napęd łańcuchowy, automatyczne pakowanie. Ekonomiczny rozw...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny