Metalowe pomosty rusztowania, powszechnie znane jako pomosty rusztowania lub metalowe deski tarasowe, to element konstrukcyjny, który wspiera pracowników i materiały w systemach tymczasowego dostępu. Dla producentów tych paneli możliwość połączenia antypoślizgowego wytłaczania, perforacji i zaginania krawędzi w jednym ciągłym procesie formowania rolkowego jest decydującą zaletą w zakresie produktywności. Wirówka do metalowego pomostu rusztowania z obróbką inline przekształca zwykły zwój stali bezpośrednio w wykończoną, gotową do użycia deskę pomostu, eliminując oddzielne etapy przenoszenia, zmniejszając koszty pracy i poprawiając spójność wymiarową.
 Zintegrowana maszyna do formowania rolek metalowych rusztowań Maszyna ta łączy wytłaczanie, wykrawanie i zaginanie krawędzi w jednej ciągłej linii, przekształcając zwykły zwój stali w gotowe deski pomostu rusztowania o stałych wymiarach i zmniejszonym nakładzie pracy. Zobacz produkt →
Zamiast wysyłać wstępnie wycięte półfabrykaty do prasy hydraulicznej w celu wytłaczania, a następnie do innej maszyny w celu wykrawania i składania, nowoczesna zintegrowana linia wykonuje wszystkie trzy operacje z prędkością linii. W tym artykule wyjaśniono podstawowe procesy, główne komponenty, kwestie materiałowe i kryteria wyboru tego specjalistycznego sprzętu oraz pokazano, dlaczego przetwarzanie inline stało się preferowaną metodą produkcji dla producentów pokryć rusztowań.
Maszyna do formowania rolek metalowych rusztowań to linia do formowania rolek zaprojektowana specjalnie do produkcji metalowych chodników i paneli tarasowych stosowanych w systemach rusztowań i przemysłowych platformach dostępowych. Maszyna podstawowa wykonuje walcowanie na zimno w celu uformowania płaskiego metalowego zwoju w profil tarasowy z podłużnymi żebrami i określoną geometrią krawędzi. W konfiguracji inline linia integruje także trzy dodatkowe stacje: tłoczenie antypoślizgowe, perforację i zaginanie krawędzi.
Przebieg procesu jest prosty. Rozwijak podaje zwój do prostownicy, która spłaszcza taśmę i kontroluje jej napięcie. Następnie taśma przechodzi przez szereg stanowisk walcowania, gdzie profil stopniowo nabiera kształtu. W wyznaczonym punkcie linii wzorzysty wałek wytłacza powierzchnię chodzenia, tworząc trwałą teksturę antypoślizgową. Następnie napędzana serwomechanizmem jednostka wykrawająca wycina wzory otworów w celu drenażu, mocowania lub zmniejszenia masy. Na końcu linii rolki składane zamykają boczne krawędzie, tworząc bezpieczną i sztywną ramkę. Na koniec latająca matryca przycina profil na określoną długość.
Wytłaczanie antypoślizgowe to jedna z najważniejszych operacji przy produkcji pokryć rusztowań, ponieważ powierzchnia, po której można chodzić, musi pozostać bezpieczna nawet w przypadku narażenia na deszcz, olej lub pył budowlany. Zamiast nakładać powłokę lub mocować oddzielną płytkę antypoślizgową, w procesie wytłaczania inline wykorzystuje się utwardzane rolki, które wtłaczają trójwymiarową teksturę bezpośrednio w powierzchnię stali.
Typowe wzory wytłoczeń obejmują kształty diamentu, łzy i jodełki. Wybór wzoru wpływa zarówno na współczynnik tarcia, jak i sztywność konstrukcyjną panelu. Głębokość tłoczenia jest zwykle kontrolowana w zakresie od 0,3 do 1,0 mm, w zależności od grubości materiału i wymagań bezpieczeństwa rynku docelowego. Ponieważ rolki tłoczące są zintegrowane z linią, tekstura jest nakładana przed całkowitym zamknięciem profilu, co ogranicza sprężynowanie i zapewnia równomierność wzoru na całej długości deski.
W porównaniu z wytłaczaniem po procesie na osobnej prasie, wytłaczanie inline skraca czas cyklu, pozwala uniknąć błędów związanych z ponownym pozycjonowaniem i minimalizuje uszkodzenia wstępnie przyciętych krawędzi. Dzięki temu linia produkcyjna jest bardziej zwarta i łatwiejsza do zautomatyzowania.
Perforacja służy kilku celom w pokryciach rusztowań: okrągłe otwory umożliwiają przedostawanie się wody i zanieczyszczeń przez pomost; podłużne szczeliny umożliwiają mocowanie deski do rur rusztowania; oraz wzorzyste perforacje zmniejszają wagę panelu, nie zmniejszając przy tym jego nośności. Wbudowana stacja wykrawania wykonuje te zadania, gdy taśma jest w ruchu, przy użyciu stempli napędzanych serwomechanizmem, które można przeprogramowywać pomiędzy partiami.
Technologia wykrawania serwo jest szczególnie cenna w tym zastosowaniu, ponieważ zapewnia wysoką powtarzalność, niski poziom hałasu i elastyczne zmiany układu otworów. Dobrym przykładem tej możliwości jest serwo wykrawacz opracowany dla linii wsporników fotowoltaicznych, w którym ta sama zasada jest stosowana do wykrawania otworów w precyzyjnych odstępach podczas szybkiego formowania na rolkach. Technika ta została dobrze udokumentowana w branży: aby uzyskać głębsze spojrzenie na to, jak działa wykrawanie serwo i gdzie można je zastosować, przeczytaj nasz przegląd 8-osiowa wykrawarka serwo: jak to działa, najważniejsze funkcje i zastosowania .
 8-osiowa wykrawarka serwo do profili wsporników fotowoltaicznych Ta jednostka wykrawająca napędzana serwomechanizmem zapewnia wysoką powtarzalność i elastyczne układy otworów zsynchronizowane z prędkością linii, dzięki czemu idealnie nadaje się do precyzyjnej perforacji w pokryciach rusztowań i produkcji wsporników solarnych. Zobacz produkt →
Integrując stację wykrawania z maszyną do formowania rolek pomostu rusztowania, producenci unikają kosztów i pracy związanej z oddzielnym etapem wykrawania. Położenie otworów jest zsynchronizowane z prędkością linii, dzięki czemu każda deska ma identyczny odstęp, co ma kluczowe znaczenie dla szybkiego montażu na miejscu.
Krawędzie metalowego pomostu rusztowania to nie tylko detale wykończeniowe. Określają, w jaki sposób płyta łączy się z ramą rusztowania, jaki ciężar może udźwignąć panel i jak bezpiecznie pracownicy mogą go obsługiwać. Zaginanie krawędziowe w linii wciska podłużne krawędzie profilu w określoną geometrię, taką jak pojedynczy zagięty kołnierz, podwójne zagięcie obszyte lub zamknięta krawędź pudełka.
Na przykład obszyta krawędź tworzy gładką zaokrągloną krawędź, która zapobiega uszkodzeniom i zmniejsza koncentrację naprężeń na krawędzi. Głębiej zagięta ściana boczna zwiększa współczynnik przekroju pokładu, poprawiając odporność na zginanie pod obciążeniem. Stacja składania wyrównuje również geometrię krawędzi z wytłoczoną powierzchnią, dzięki czemu cały profil po cięciu pozostaje płaski i stabilny wymiarowo.
Po przycięciu tarasu gotowe deski można wysłać bezpośrednio do automatycznej stacji pakowania w celu wiązania.
 Automatyczna maszyna do pakowania profili do wiązania desek tarasowych Ten system pakowania automatycznie odwraca, łączy i paletyzuje gotowe profile metalowe, usprawniając koniec linii produkcyjnej i efektywnie przygotowując deski rusztowania do wysyłki. Zobacz produkt →
Kompletna maszyna do formowania rolek metalowych rusztowań z obróbką inline składa się z kilku skoordynowanych modułów. Zrozumienie każdego komponentu pomaga kupującym porównać konfiguracje sprzętu i uniknąć niepotrzebnych kosztów.
Opcjonalne wyposażenie końcowe obejmuje automatyczne stoły układające, stacje ważące i maszyny do pakowania profili. Im bardziej zintegrowana jest linia, tym mniej ręcznych operacji pozostaje pomiędzy wejściem cewki a wyjściem gotowego pakietu.
Profile pomostów rusztowań różnią się w zależności od regionalnych standardów i zastosowań, dlatego większość rolek jest zaprojektowana dla określonego zakresu szerokości, grubości i profili materiałów. Poniżej wymieniono typowe wartości dla średniej wielkości linii śródliniowej.
| Parametr | Typowy zasięg |
|---|---|
| Materiał | Stal ocynkowana, stal miękka, stal nierdzewna |
| Grubość paska | 1,2 do 2,5 mm |
| Szerokość paska | 300 do 600mm |
| Prędkość linii | 8 do 15 m/min |
| Głębokość tłoczenia | 0,3 do 1,0 mm |
| Precyzja wykrawania | ±0,3 mm |
| Dokładność długości cięcia | ±1,0 mm |
Równie ważny jest wybór odpowiedniego materiału. Stal ocynkowana jest powszechnie stosowana na pokrycia rusztowań ze względu na jej odporność na korozję i dobrą odkształcalność. Stal nierdzewną wybiera się do zakładów chemicznych i obiektów przybrzeżnych, gdzie agresywne środowisko skraca żywotność zwykłej stali. W każdym przypadku forma do walcowania musi być zaprojektowana tak, aby wytrzymała granicę plastyczności materiału i zachowanie sprężystości, tak aby gotowy profil zachował swój ostateczny kształt.
Formowane na rolkach metalowe rusztowania pojawiają się w szerokiej gamie środowisk budowlanych i przemysłowych. Służy jako powierzchnia stojąca na rusztowaniach z rurami i łącznikami, rusztowaniach pierścieniowych i rusztowaniach ramowych. Ten sam profil jest również stosowany w platformach stałego dostępu, pomostach, chodnikach dachowych, platformach zabezpieczających krawędzie i platformach dostępowych do szalunków.
Przetwarzanie inline ułatwia dostosowanie produktu do różnych przypadków użycia. Wytłaczane wzory poprawiają antypoślizgowość dla pracowników zajmujących się konserwacją dachów; perforowane otwory drenażowe zapewniają suchość platform w warunkach zewnętrznych; i mocne, zagięte krawędzie chronią pracowników podczas ręcznego podnoszenia i przenoszenia paneli. Dla producentów możliwość produkcji tych wariantów na jednej linii zmniejsza zapasy i skraca czas dostawy na miejsce.
Aby zobaczyć prawdziwe przykłady zastosowania urządzeń do formowania rolek w środowiskach produkcyjnych, możesz zapoznać się z artykułem studia przypadków projektów pobierane z bazy instalacyjnej firmy. Przypadki te pokazują, jak zintegrowane linie tarasowe są konfigurowane, uruchamiane i obsługiwane w praktyce.
Wybór odpowiedniego urządzenia do formowania rolek do metalowego pomostu rusztowania wymaga dokładnego zrozumienia asortymentu produktów, docelowej jakości i dostępnej powierzchni. Przed złożeniem zamówienia należy omówić następujące kwestie z dostawcą.
Zwróć szczególną uwagę na jakość integracji modułów wytłaczających i wykrawających. Są to stacje, które odróżniają linię tarasową inline od standardowej maszyny do formowania rolek, a ich konstrukcja ma bezpośredni wpływ na wydajność produkcji i konsystencję produktu.
Większość linii jest przeznaczona do taśm o grubości od 1,2 do 2,5 mm. Dokładny zakres zależy od geometrii profilu i wymaganej głębokości przetłoczenia. Grubszy materiał zmniejsza ryzyko zatarcia wzoru wytłoczenia pod dużym obciążeniem, ale zwiększa wymaganą siłę formowania.
Gdy stacje są prawidłowo zsynchronizowane przez sterownik PLC i serwonapędy, wydłużają one bardzo krótki czas cyklu. Szybkość linii jest zwykle ograniczona przez profil formujący i jednostkę odcinającą, a nie przez moduły wytłaczające lub wykrawające.
Wymagania różnią się w zależności od kraju i zastosowania końcowego. Typowe odniesienia obejmują standardy testowania obciążenia platform rusztowań i klasyfikacje antypoślizgowe, które definiują minimalny poziom tarcia powierzchni, po której chodzi. Kupujący powinni poprosić o dowód testowy potwierdzający, że wzór wytłoczenia spełnia odpowiednią normę rynkową.
Na nowoczesnej linii wyposażonej w stacje napędzane serwo i narzędzia do szybkiego zwalniania, kompletna wymiana zestawu rolek może zająć od 30 minut do kilku godzin, w zależności od liczby stacji i złożoności sekcji składania krawędzi. Receptury wytłaczania i wykrawania w trybie inline można zwykle przywołać z systemu sterowania, co dodatkowo skraca czas przestojów.
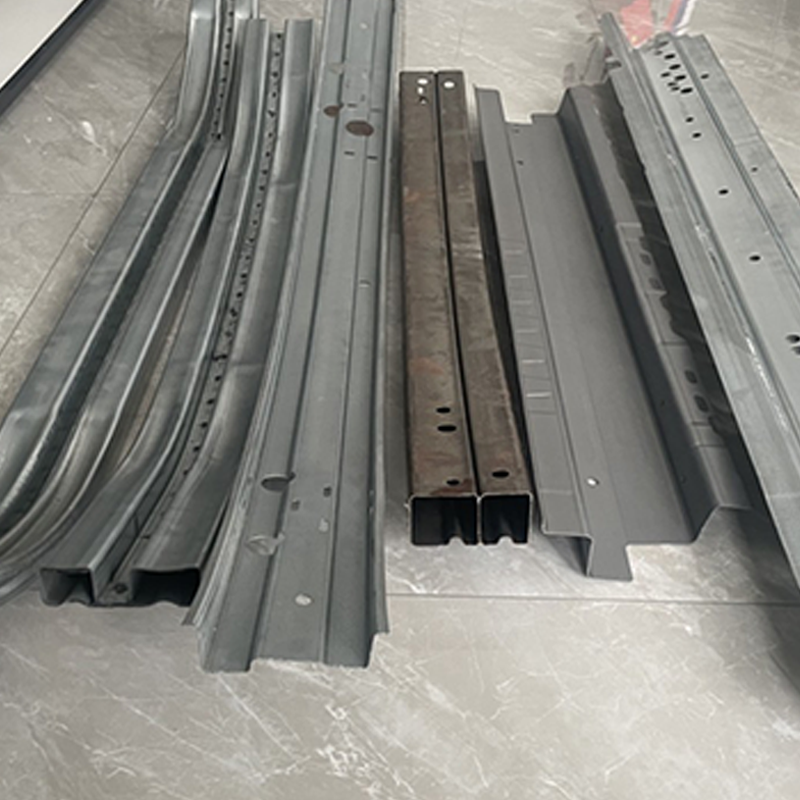
Wyświetlacz matryc rolkowych Przednia forma do gięcia belek antykolizyjnych samochodów Mechanizm zginania belki antykolizyjnej ...
Zobacz szczegóły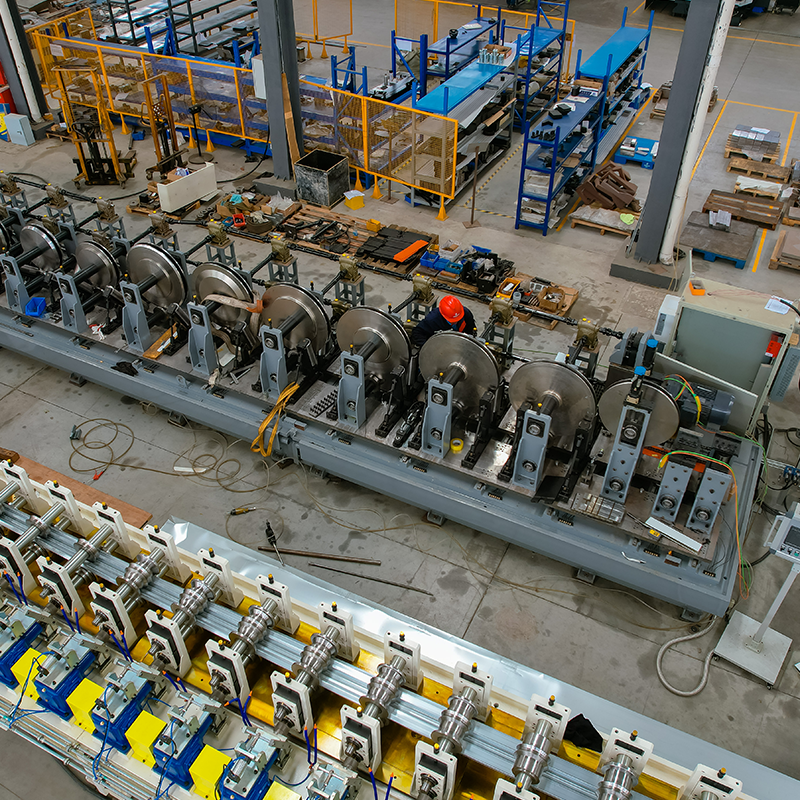
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły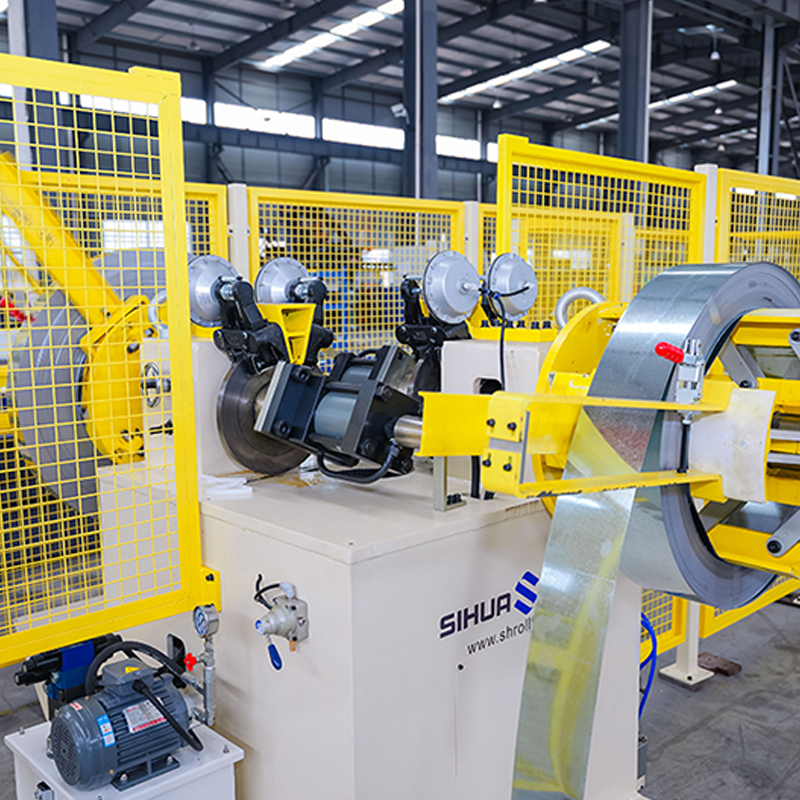
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Moc lasera i...
Zobacz szczegóły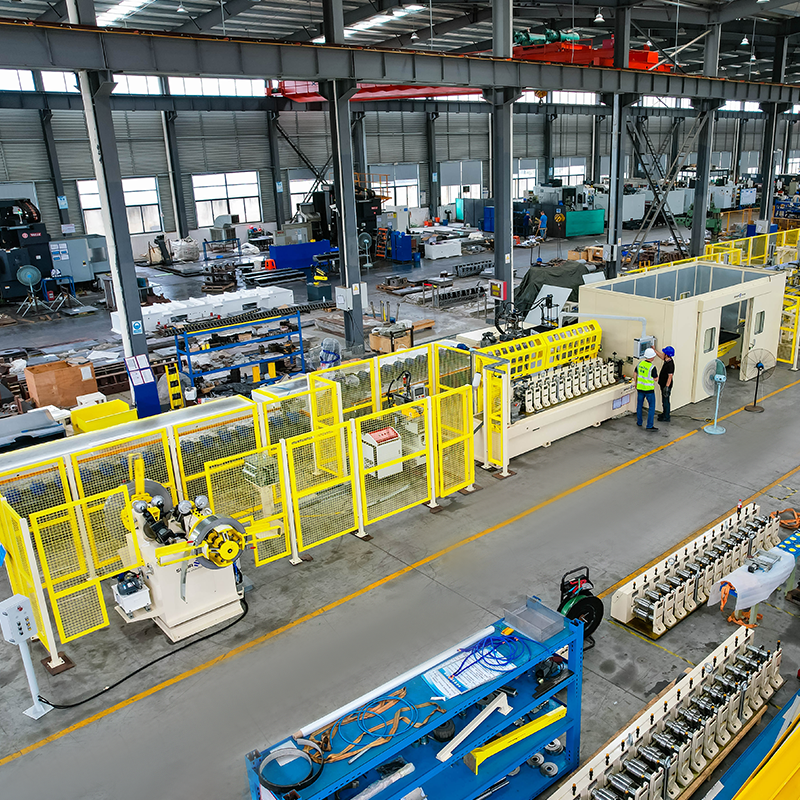
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Maszyna do s...
Zobacz szczegóły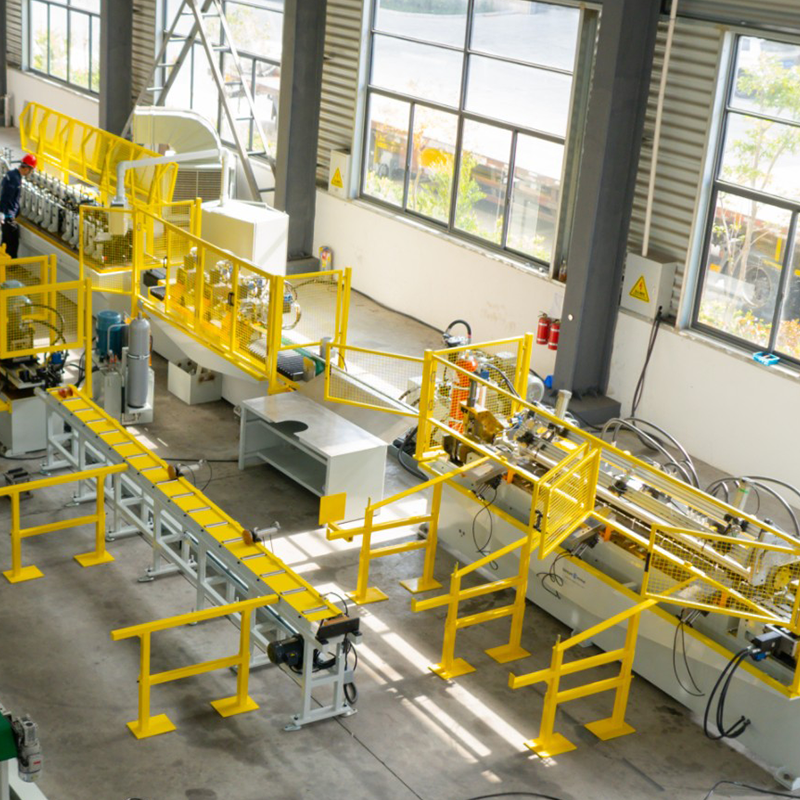
Dwugłowicowy, wstępnie malowany, hydrauliczny odwijak rozwijający/kurczący, dwugłowicowy rozwijający/kurczący rozwijacz ze stali ocynkowanej, wstępnie pomalowany stal...
Zobacz szczegóły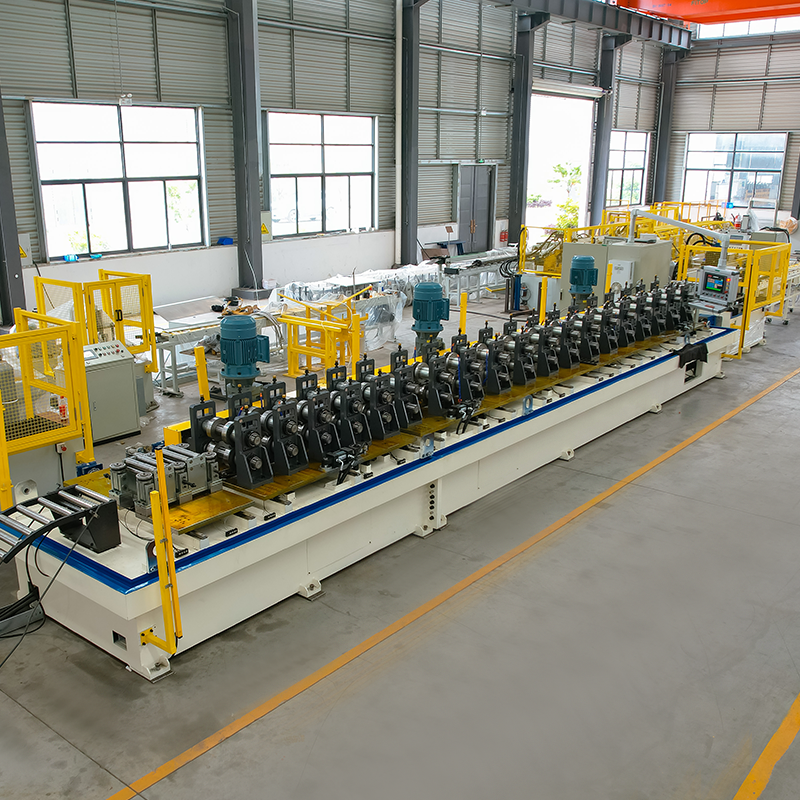
Maszyna do formowania rolek z automatyczną zmianą szerokości wspornika słonecznego Rozwijarka materiału z platformą magazyno...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny