Systemy sufitowe T są jedną z najpowszechniej stosowanych metod wykonywania sufitów podwieszanych w budynkach komercyjnych i przemysłowych. Sercem każdego takiego systemu jest zestaw walcowanych profili stalowych: trójniki główne, trójniki poprzeczne i elementy łączące. The precyzja profilu Liczba tych metalowych sekcji decyduje o tym, jak dobrze zmontowana jest kratka sufitowa, jaki ciężar może udźwignąć oraz jak prosty i czysty będzie wyglądać wykończony sufit. W tym przewodniku wyjaśniamy, dlaczego precyzja profilu jest kwestią na poziomie decyzyjnym przy wyborze maszyny do formowania rolek z siatką T do sufitu.
Sufitowy profil kratowy T to walcowany element stalowy w kształcie odwróconej litery T. Pionowy środnik tworzy ścieżkę nośną, natomiast poziomy kołnierz stanowi półkę dla płyt sufitowych i opraw oświetleniowych. W standardowym systemie sufitów podwieszanych trójniki główne biegną w jednym kierunku, a trójniki poprzeczne zatrzaskują się w nich w regularnych odstępach. Powstała siatka służy jako szkielet konstrukcyjny, na którym znajdują się panele akustyczne, kratki wentylacyjne i oprawy oświetleniowe.
Ponieważ profile te są produkowane masowo w dużych ilościach, ich dokładność wymiarowa musi być powtarzalna kawałek po kawałku. Niewielkie różnice w wysokości środnika lub szerokości kołnierza mogą spowodować poluzowanie profilu poprzecznego lub falowanie płaszczyzny sufitu.
Precyzja profilu to nie tylko kwestia estetyczna; wpływa to na wydajność całego systemu sufitowego. Amerykańskie Towarzystwo Badań i Materiałów (ASTM) i podobne normy określają dopuszczalne tolerancje dla elementów metalowych rusztów sufitowych. Kiedy maszyna do formowania rolek wytwarza profile wykraczające poza te tolerancje, pojawiają się trzy problemy.
Krótko mówiąc, precyzja jest pomostem pomiędzy surowymi cewkami a systemem sufitowym, który działa zgodnie z projektem.
Oceniając linię do formowania rolek siatki T sufitu, należy regularnie sprawdzać następujące wymiary:
| Wymiar | Zalecana tolerancja | Dlaczego to ma znaczenie |
|---|---|---|
| Wysokość sieci | ±0,15 mm | Kontroluje głębokość siatki i przenoszenie obciążenia na wieszaki |
| Szerokość kołnierza | ±0,20 mm | Wpływa na siedzenia na kafelkach i widoczną linię wzroku |
| Rozstaw szczelin | ±0,10 mm | Utrzymuje spójne zaangażowanie tee |
| Pozycja otworu | ±0,10 mm | Zapewnia wyrównanie elementów mocujących i zawieszających |
| Prostość (wygięcie) | ≤ 1,0 mm na 3000 mm | Zapobiega falistym liniom siatki |
Tolerancje te są możliwe do osiągnięcia, gdy maszyna do formowania rolek posiada sztywne rolki, precyzyjne serwo podajniki i stabilny system cięcia. Maszyna, która nie jest w stanie utrzymać tych wartości w sposób ciągły, spowoduje niedopuszczalne problemy ze złomowaniem i terenem.
 Maszyna do formowania rolek z główną i poprzeczną siatką typu T z kasetą szybkiej wymiany Ta maszyna do formowania rolek utrzymuje wąskie tolerancje siatki sufitowej dzięki sztywnym rolkom i stabilnemu systemowi cięcia. Kaseta szybkiej wymiany obniża koszty przyszłych aktualizacji, a stół do cięcia z poprzecznym teownikiem umożliwia swobodną regulację długości. Zobacz produkt →
Kilka wyborów konstrukcyjnych maszyny bezpośrednio określa, czy ostateczny profil mieści się w granicach tolerancji.
Każde przejście przez zestaw rolek powoduje przyrostowe zginanie. Jeśli profile rolek są źle obliczone lub sprężynowanie materiału nie jest kompensowane, kąt kołnierza ulega zmianie. Wysokiej jakości rolki obrabiane CNC, wykonane z hartowanej stali, znacznie dłużej zachowują swoją geometrię.
Siły formujące generują obciążenia boczne i momenty zginające. Lekka rama wygina się z dużą prędkością, co prowadzi do wzdłużnych zmian wysokości środnika. Solidna konstrukcja z ramą skrzynkową i precyzyjne ustawienie wałów minimalizują ten problem.
Równie ważna jest precyzja w kierunku wzdłużnym. System cięcia sterowany serwomechanizmem mierzy taśmę za pomocą enkoderów i tnie dokładnie w pozycji cyklu, dzięki czemu długości cięcia i miejsca wykrawania są powtarzalne. Ma to kluczowe znaczenie, gdy pręt T ma szereg wyciętych szczelin, które muszą pokrywać się z teownikami poprzecznymi.
W przypadku trójników hakowych geometria łączenia zależy od precyzyjnego nacięcia i przebicia. Jeśli chcesz zobaczyć, jak te precyzyjne cele są realizowane w praktyce, Sihua's przypadki projektowe pokaż prawdziwe instalacje.
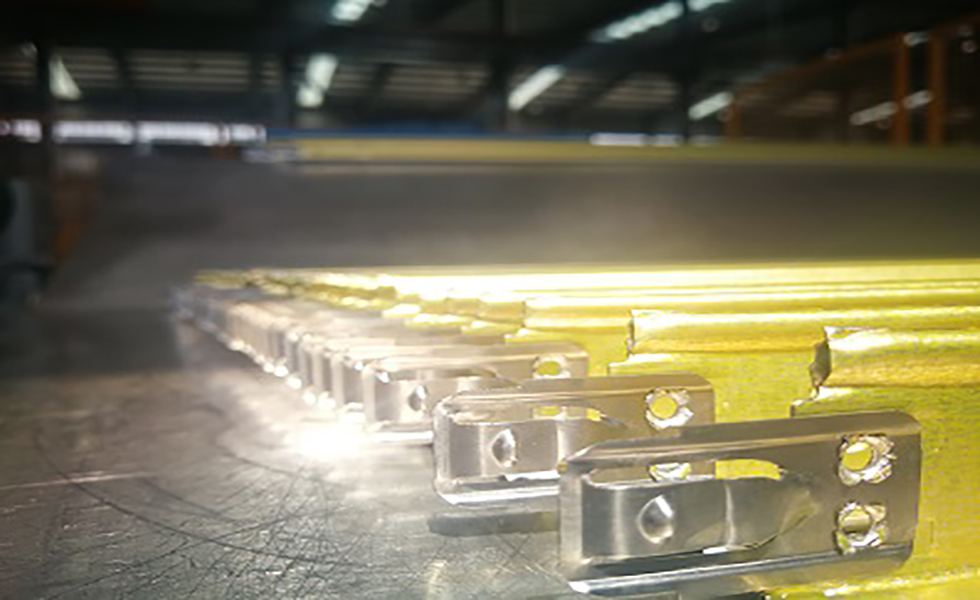 Maszyna do formowania rolek z hakami ze stopu krzyżowego w kształcie litery T do systemów zawieszenia sufitowego Ta wyspecjalizowana maszyna formuje pręty stalowe w kształcie litery T ze zintegrowanymi hakami ze stopu, zapewniającymi niezawodne połączenia sufitowe. Zainstalowany w ostatnich projektach, zapewnia wysoką automatyzację i szybką produkcję, dzięki czemu nadaje się do masowej produkcji elementów sufitowych do obiektów komercyjnych i mieszkaniowych. Zobacz produkt →
Nawet najlepsza maszyna straci dokładność bez odpowiedniej dyscypliny produkcji. Trzy praktyczne obszary zapewniają stabilność tolerancji:
The kompletny przewodnik dla kupujących zawiera tabelę harmonogramu konserwacji używaną przez wielu producentów.
Oceniając dostawców, zapytaj, jak maszyna utrzymuje tolerancje podczas serii wielkoseryjnych. Poszukaj takich funkcji jak:
Różne profile rusztów sufitowych wymagają różnych narzędzi. Linię produkującą teowniki główne i poprzeczne można wyposażyć w wymienne kasety umożliwiające zmianę wysokości środnika lub szerokości kołnierza. Jeżeli planowane jest wykonanie profili poprzecznych hakowych, stanowiska wykrawania i nacinania muszą być dostosowane do prędkości formowania. W przypadku profili specjalnych typu UT, FUT, UDT maszyna wymaga dodatkowych stanowisk formujących i precyzyjnych narzędzi do zagłębiania.
The okres zwrotu poprawia się, gdy maszyna może utrzymać precyzję bez zwalniania. Systemy formowania siatek sufitowych Sihua typu T integrują sterowanie serwomechanizmem i wytrzymałe ramy, aby zachować wartości przedstawione w powyższej tabeli. W przypadku celów produkcyjnych inżynierowie sprzedaży mogą dostarczyć dokładne dane dotyczące tolerancji w oparciu o specyfikacje cewek.
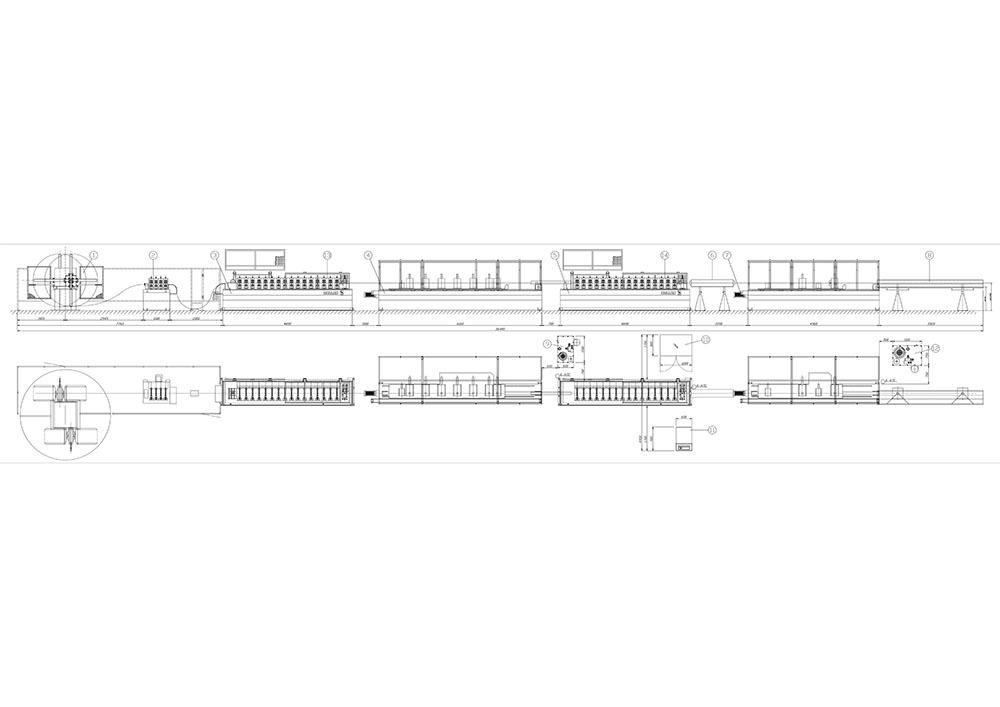 Maszyna do formowania rolek z siatką T-Grid UT FUT UDT Ta wszechstronna maszyna produkuje zarówno profile główne, jak i poprzeczne do rusztów sufitowych typu T UT, FUT i UDT w jednym urządzeniu. Serwosterowanie i wytrzymała rama pomagają zachować standardowe tolerancje wysokości środnika, szerokości kołnierza i odstępu między szczelinami. Zobacz produkt →
Odp.: Standardowe tolerancje wynoszą zwykle ± 0,15 mm dla wysokości środnika, ± 0,20 mm dla szerokości kołnierza i ± 0,10 mm dla odstępu między szczelinami. Można je zweryfikować na podstawie próbek wyciętych próbnie.
Odp.: Tak, korzystając z systemu szybkiej wymiany kaset. Wymiana rolek formujących pozwala tej samej maszynie produkować główne teowniki, poprzeczne teowniki, a nawet elementy typu hakowego bez długich przestojów.
Odp.: Żywotność rolki zależy od materiału cewki i czasu pracy. W przypadku taśm ze stali ocynkowanej wielu producentów potrzebuje od jednego do dwóch milionów metrów, zanim będzie konieczne ponowne przeszlifowanie. Regularne kontrole wymiarowe poinformują Cię, kiedy oprzyrządowanie wymaga konserwacji.
Precyzja profilu jest głównym kryterium wydajności w maszynie do formowania rolek z siatką sufitową T. Łączy koszt materiałów, wydajność instalacji, integralność strukturalną i jakość wizualną ostatecznego sufitu. Porównując oferty maszyn, nie skupiaj się wyłącznie na szybkości; sprawdzić, czy maszyna może zachować wąskie tolerancje przez lata. Linia o wysokiej precyzji może początkowo kosztować więcej, ale ograniczenie ilości odpadów, przeróbek i reklamacji w terenie zapewnia znacznie lepszy zwrot.
Maszyna do formowania rolek z siatką T UT FUT UDT, układ główny i krzyżowy Profile sufitowe typu T (główne i krzyżowe) UT or...
Zobacz szczegóły
Dwugłowicowy, wstępnie malowany, hydrauliczny odwijak rozwijający/kurczący, dwugłowicowy rozwijający/kurczący rozwijacz ze stali ocynkowanej, wstępnie pomalowany stal...
Zobacz szczegóły
szeroki, pojedynczy rozwijacz materiału Maszyna do poziomowania i maszyna do wykrawania małych otworów z obu stron ...
Zobacz szczegóły
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Moc lasera i...
Zobacz szczegóły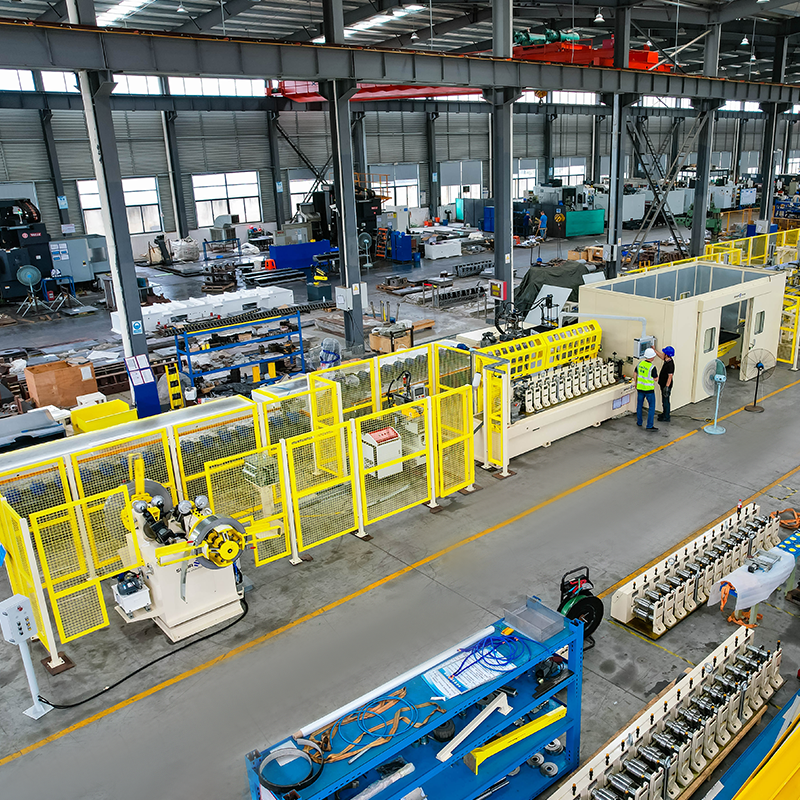
Automatyczny obrotowy rozwijacz hydrauliczny z podwójną głowicą z wykrywaniem braku materiału, 5 ton na stronę. Maszyna do s...
Zobacz szczegóły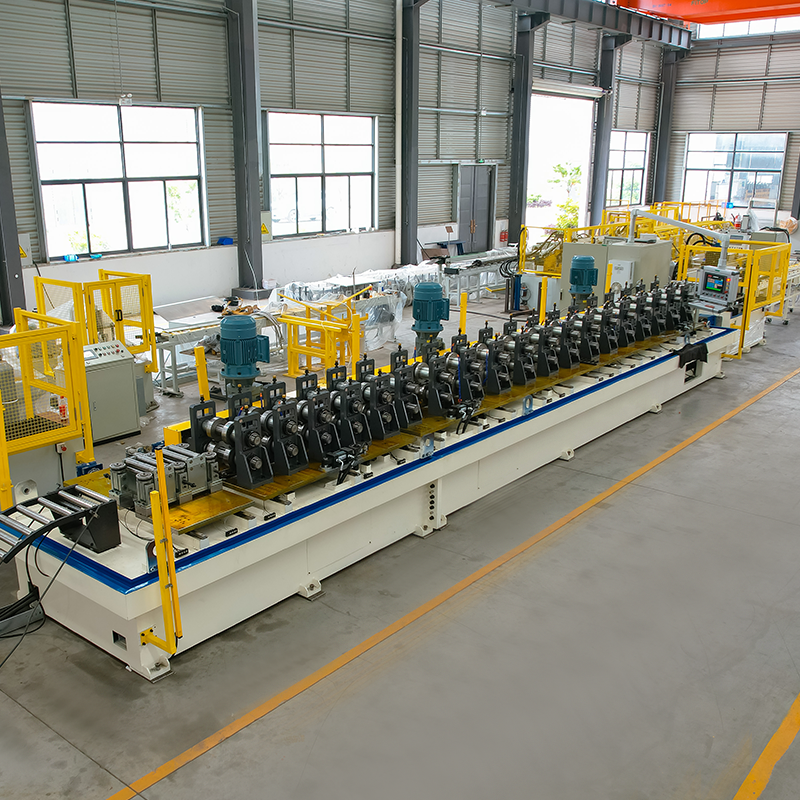
Maszyna do formowania rolek z automatyczną zmianą szerokości wspornika słonecznego Rozwijarka materiału z platformą magazyno...
Zobacz szczegółyNie wahaj się skontaktować, gdy nas potrzebujesz!
Dane kontaktowe
PRODUKTY
Mobilny